
Trong bối cảnh hòa nhập kinh tế sâu rộng và xu hướng xuất khẩu lao động kỹ thuật cao sang Nhật Bản ngày càng gia tăng năm 2026, việc nắm vững từ vựng tiếng Nhật chuyên ngành cơ khí hàn không chỉ là một lợi thế cạnh tranh mà trở thành điều kiện “sinh tồn” bắt buộc cho kỹ sư, công nhân và thực tập sinh. Nhật Bản nổi tiếng với quy trình sản xuất chặt chẽ (Monozukuri), văn hóa 5S/3S và tiêu chuẩn an toàn lao động khắt khe nhất thế giới. Nếu bạn không hiểu được bản vẽ kỹ thuật, không giao tiếp được với tiền tuyến (Senpai/Shunin) về thông số hàn, mã lỗi hay quy trình bảo dưỡng, bạn sẽ rất khó thăng tiến hoặc thậm chí bị trả về sớm.
Bài viết này được biên soạn dựa trên thực tế làm việc tại các nhà máy sản xuất ô tô, máy công nghiệp, 조선 (shipbuilding) và thiết bị chính xác tại Nhật Bản cập nhật đến năm 2026. Chúng tôi phân loại từ vựng theo hệ thống logic: từ bản vẽ kỹ thuật, thiết bị/hàn, vật liệu, quy trình/tham số, đo lường/kiem tra, an toàn/5S, đến giao tiếp tình huống thực tế. Mục tiêu: Giúp bạn “nghe hiểu ngay, nói đúng ngay, làm đúng ngay” từ ngày đầu tiên bước chân vào xưởng.
PHẦN 1: CƠ SỞ HÌNH ẢNH VÀ BẢN VẼ KỸ THUẬT (図面・図面記号) – “NGÔN NGỮ CHUNG” CỦA KỸ SƯ
Tại Nhật Bản, bản vẽ kỹ術図面 là “luật pháp”. Mọi việc hàn, gia công, lắp ráp đều tuân thủ tuyệt đối bản vẽ. Việc đọc hiểu sai một ký hiệu có thể dẫn đến phế liệu cả lô hàng.
1.1. Các Loại Bản Vẽ & Cấu Trúc (図面の種類・構成)
| Từ vựng Kanji | Đọc (Hiragana/Romaji) | Nghĩa tiếng Việt | Ghi chú thực tế 2026 |
|---|---|---|---|
| 図面 | ずめん (Zumen) | Bản vẽ kỹ thuật | Từ chung. Luôn đi kèm số hiệu (図面番号 – Zumen Bangou). |
| 部品図 | ぶひんず (Buhinzu) | Bản vẽ chi tiết bộ phận/Zero | Dùng để gia công/hàn một chi tiết đơn lẻ. |
| 組立図 | くみたてず (Kumitatezu) | Bản vẽ lắp ráp (Assembly) | Rất quan trọng để biết thứ tự hàn, vị trí tương đối, công khấu (公差). |
| 概要図 | がいようず (Gaiyouzu) | Bản vẽ tổng quan/Layout | Xem bố cục máy, đường ống, dây điện. |
| 展開図 | てんかいず (Tenkai-zu) | Bản vẽ triển khai (Sheet metal) | Dành cho ngành tấm (板金 – Bankin), nồi hơi, ống dẫn. |
| 表面粗さ | ひょうめんあらさ (Hyomen Arasa) | Độ nhám bề mặt | Ký hiệu ▽▽▽ hoặc Ra/Rz. Hàn thường yêu cầu Ra 6.3~25µm. |
| 公差 | こうさ (Kousa) | Công khấu (Dung sai) | Quan trọng nhất: Công khấu chiều (寸法公差), Công khấu hình vị (幾何公差 – Kika Kousa). |
| 幾何公差記号 | きかこうさきごう (Kika Kousa Kigou) | Ký hiệu công khấu hình vị | ⏤ (Độ phẳng), ○ (Độ tròn), ∥ (Độ song song), ⬭ (Độ tròn trụ), ⏧ (Độ vuông), ↔ (Độ đối xứng), ⌭ (Vị trí). |
| 基準面 | きじゅんめん (Kijunmen) | Mặt chuẩn (Datum) | Ký hiệu chữ cái trong khung vuông (A, B, C…). Hàn phải căn cứ vào mặt này. |
| 溶接記号 | ようせつきごう (Yousetsu Kigou) | Ký hiệu hàn (Quan trọng nhất) | Xem chi tiết mục 1.2. |
| 材質 | ざいしつ (Zaishitsu) | Chất liệu/Vật liệu | VD: SS400, SUS304, SCM435, A5052. |
| 熱処理 | ねつしょり (Netsushori) | Xử lý nhiệt | Yêu cầu trên bản vẽ: 焼入れ, 焼戻し, 焼鈍し. |
| 表面処理 | ひょうめんしょり (Hyomen Shori) | Xử lý bề mặt | めっき (Mekki – Đồ mạ), 塗装, 陽極酸化. |
| 製図法 | せいずほう (Seizuhou) | Phương pháp chiếu | 第三角法 – Daisankaku-hou (Chiếu góc 3 – Chuẩn JIS/ISO). Lưu ý: Việt Nam cũ hay dùng góc 1. |
| 尺度 | しゃくど (Shakudo) | Tỷ lệ bản vẽ | 1:1, 1:2, 2:1… |
| 刃物当て / 代 | はものあて / だい (Hamonoate / Dai) | Lượng gia công (Machining allowance) | Thêm dư để bào/gia công sau hàn. |
1.2. Hệ Thống Ký Hiệu Hàn Chuẩn JIS Z 3021 / ISO 2553 (溶接記号完全マスター)
Đây là “trái tim” của chuyên ngành. Năm 2026, các nhà máy Nhật áp dụng chuẩn ISO 2553 song song JIS. Sự khác biệt lớn nhất so với tiêu chuẩn Mỹ (AWS A2.4) là vị trí mũi tên chỉ dẫn (矢印 – Yajirushi) và cách ghi kích thước.
Cấu tạo ký hiệu hàn cơ bản:
- 基準線 – Kijun-sen (Đường cơ sở): Đường ngang dày.
- 矢印 – Yajirushi (Mũi tên chỉ dẫn): Chỉ vào đối tượng được hàn (溶接部 – Yousetsubu). Khác AWS: Mũi tên chỉ vào khớp hàn.
- 記号 – Kigou (Ký hiệu hình dáng khớp/hàn): Đặt bên trên đường cơ sở = Hàn cùng phía với mũi tên. Đặt bên dưới đường cơ sở = Hàn phía đối diện (phía kia mũi tên).
- 寸法 – Sunpou (Kích thước): Ghi cạnh ký hiệu (kế, chiều sâu, độ dài, bước nhảy).
Bảng Tra Cứu Nhanh Các Ký Hiệu Hàn Phổ Biến (年 2026 Cập Nhật)
| Ký Hiệu (Kigou) | Tên Tiếng Nhật (Yomi) | Tên Tiếng Việt | Mô tả / Ứng dụng thực tế |
|---|---|---|---|
| I (Một đường ngang) | 突き合わせ溶接 (ツキアワセヨウセツ – Tsukiawase Yousetsu) | Hàn đối butt (Butt joint) | Phổ biến nhất: 管-管, tấm-tấm. Yêu cầu xử lý mép (開先 – Kaizen). |
| V | V字開先突き合わせ (ブイジカイセンツキアワセ – Bui-ji Kaizen Tsukiawase) | Hàn đối mép V | Dày tấm 3-19mm. Góc mở thường 60°~70°. |
| X | X字開先突き合わせ (エックスジカイセン…) | Hàn đối mép X (Đôi) | Tấm dày >19mm. Hàn 2 mặt, ít biến dạng hơn V. |
| ┘ (Góc vuông một bên) | 片面V字開先 (カタメンブイジカイセン – Katamen Bui-ji Kaizen) | Hàn đối mép V một mặt | Dùng khi chỉ hàn được 1 mặt (phía kia không tiếp cận). |
| ⊥ (Hình T ngược) | フィレット溶接 (フィレットヨウセツ – Firetto Yousetsu) | Hàn góc (Fillet weld) | Phổ biến: T-joint, Lap joint, Corner joint. Ký hiệu là cạnh huyền tam giác. |
| △ (Tam giác đầy) | プラグ溶接 / スロット溶接 (プラグヨウセツ / スロットヨウセツ) | Hàn lỗ (Plug/Slot weld) | Hàn đai, lỗ thông hơi. Kích thước: Đường kính lỗ (φ), độ sâu, giữa tâm. |
| ○ (Tròn trắng) | スポット溶接 (スポットヨウセツ – Supotto Yousetsu) | Hàn điểm (Spot weld) | Hàn đai mỏng (thân xe ô tô). Không dùng cho cấu trúc chịu lực lớn. |
| ≡ (3 gạch ngang) | シーム溶接 (シームヨウセツ – Shiimu Yousetsu) | Hàn nối liên tục (Seam weld) | Ống dẫn, bình áp lực. Tự động hóa cao. |
| □ (Vuông) | 突合せ溶接 (完全熔透) (ツキアワセ カンゼンヨウトウ) | Hàn đối xuyên toàn phần (CJP) | Yêu cầu hàn xuyên toàn bộ độ dày. Kiểm tra UT/RT bắt buộc. |
| (Mũi tên cong) | 周囲溶接 (シュウイヨウセツ – Shuu-i Yousetsu) | Hàn quanh (All around) | Hàn liên tục quanh đối tượng (hình tròn, vuông). |
| (Cờ vuông ở đuôi mũi tên) | 現場溶接 (ゲンバヨウセツ – Genba Yousetsu) | Hàn tại hiện trường (Field weld) | Khác hàn xưởng (工場溶接 – Koujyou Yousetsu). Yêu cầu WPS/PQR riêng. |
Tham Số Kỹ Thuật Trên Ký Hiệu (記号の寸法記入) – Bắt Buộc Phải Đọc Đúng
| Vị trí trên ký hiệu | Thuật ngữ Nhật | Ý nghĩa | Ví dụ ghi trên bản vẽ |
|---|---|---|---|
| Bên trái (Ký hiệu Fillet) | 脚の長さ (あしのながさ – Ashi no Nagasa) | Chân hàn (Leg length / Throat size) | 6 (ý: Chân hàn 6mm). Lưu ý: Nhật hay dùng “Ashi” (chân) thay vì “Ke” (kế). |
| Bên trái (Ký hiệu Butt) | 板厚 / 熔透深さ (いたあつ / ようとうふかさ – Ita-atsu / Youtou Fukasa) | Độ dày tấm / Độ sâu熔透 | 12 (Độ dày tấm 12mm). |
| Bên phải | 長さ / 間隔 (ながさ / かんかく – Nagasa / Kankaku) | Độ dài đoạn hàn / Bước nhảy (Pitch) | 50-100 (Hàn đoạn 50mm, nhảy 100mm – 間歇溶接 – Kanketsu Yousetsu). |
| Trên ký hiệu (Butt) | 開先角度 (かいせんかくど – Kaizen Kakudo) | Góc mở mép (Included angle) | 60° hoặc 70°. |
| Dưới ký hiệu (Butt) | 隙間 / ルート隙間 (すきま / ルートスキマ – Sukima / Root Sukima) | Khoảng hở gốc (Root gap) | 2~3 (mm). Rất quan trọng cho hàn gốc (Root pass). |
| Dưới ký hiệu (Butt) | 当て板 / バッキング (あていた / バッキング – Ateita / Bakkingu) | Tấm đệm / Backing | 銅板 (Đồng), セラミック (Ceramic), フラックス (Flux). |
💡 Mẹo ghi nhớ 2026: “Trên mũi tên = Cùng mặt. Dưới mũi tên = Mặt kia. Tam giác = Hàn góc. Đường thẳng = Hàn đối.” Hãy in mentale hình ảnh 矢印 -> 溶接部 (Mũi tên chỉ vào vật được hàn).
PHẦN 2: THIẾT BỊ, MÁY HÀN VÀ PHỤ KIỆN (溶接機器・周辺機器) – “NGUYÊN LIỆU” CỦA NGHỀ
Năm 2026, xu hướng tại các nhà máy Nhật chuyển dịch mạnh sang Tự động hóa (自動化 – Jidouka), Robot hàn (溶接ロボット – Yousetsu Robotto) và Nguồn hàn Inverter số (インバータ溶接機 – Inbenta Yousetsuki) hiệu suất cao. Việc nắm tên gọi chính xác giúp bạn bảo trì, setup và báo sự cố (トラブル – Toraburu) nhanh chóng.
2.1. Phân Loại Nguồn Hàn & Máy Hàn (電源・溶接機)
Có thể bạn quan tâm: Từ Vựng Tiếng Nhật Chuyên Ngành Cơ Khí: Từ Cơ Bản Đến Nâng Cao Cho Kỹ Sư Và Kỹ Thuật Viên Năm 2026
| Tên tiếng Nhật (Kanji/Katakana) | Đọc (Romaji) | Tên tiếng Việt / Loại máy | Đặc điểm / Ứng dụng 2026 |
|---|---|---|---|
| アーク溶接機 | Aaku Yousetsuki | Máy hàn arco (Hand arc / Stick) | MMA/SMAW. Dùng điện cực được bao (被覆アーク溶接 – Hifuku Aaku Yousetsu). Sửa chữa, lắp đặt hiện trường. |
| CO2溶接機 | CO2 (Shi-O-Tsu) Yousetsuki | Máy hàn MIG/MAG CO2 | Phổ biến nhất xưởng Nhật. Dây mass (ソリッドワイヤ – Soriddo Waiya). Tốc độ nhanh, giá rẻ. |
| MAG溶接機 | Maggu Yousetsuki | Máy hàn MAG (Ar/CO2 mix) | Dây mass hoặc dây lõi (フラックスワイヤ – Furakkusu Waiya). Chất lượng đẹp hơn CO2 thuần. |
| MIG溶接機 | Migu Yousetsuki | Máy hàn MIG (Ar/He) | Hàn nhôm (アルミ – Arumi), Inox mỏng. Không dùng cho thép carbon thường. |
| TIG溶接機 | Tigu Yousetsuki | Máy hàn TIG (GTAW) | Chất lượng cao nhất. Hàn Inox, Nhôm, Titanium, nguyên tử phản ứng. Dùng điện cực Thoriated/Ceriated/Lanthanated (テンレス電極 – Tenresu Denkyoku). |
| プラズマ溶接機 | Purazuma Yousetsuki | Máy hàn Plasma (PAW) | Năng lượng tập trung cao. Hàn mỏng, hàn lỗ chìa khóa (Keyhole). Tự động hóa cao. |
| レーザー溶接機 | Reezaa Yousetsuki | Máy hàn Laser | Xu hướng 2026: Hàn chính xác, tốc độ cực nhanh, biến dạng gần 0. Dùng nhiều trong ô tô (EV battery case), điện tử. |
| 電子ビーム溶接 | Denshi Biimu Yousetsu | Máy hàn chùm điện tử (EBW) | Mức chân không cao. Hàn dày, sâu, hàn vật liệu khó hàn. Chi phí cao, chuyên dụng. |
| スタッド溶接機 | Sutaddo Yousetsuki | Máy hàn đinh (Stud welding) | Gắn đinh (スタッド – Sutaddo) lên tấm thép. Thiết bị điện, thân xe, tàu biển. |
| スポット溶接機 | Supotto Yousetsuki | Máy hàn điểm (Resistance Spot) | Hàn đai mỏng. Robot hàn điểm (スポット溶接ロボット) là tiêu chuẩn line thân xe. |
| インバータ制御 | Inbenta Seigyo | Điều khiển Inverter | Chuẩn của mọi máy hiện đại 2026. Nhẹ, ổn độn cung, điều chỉnh sóng (Waveform control). |
| デジタル溶接機 | Dejitaru Yousetsuki | Máy hàn số (Digital) | Lưu WPS, quản lý dữ liệu hàn (溶接管理システム – Yousetsu Kanri Shisutemu), kết nối IoT (インダストリー4.0). |
2.2. Bộ Phận Tiêu Hao & Phụ Kiện (消耗品・付属品) – Vocabulary “Hàng Ngày”
Đây là phần bạn phải mở miệng nói mỗi ngày: “Xin cấp phát…”, “Hết…”, “Hỏng…”.
A. Dây Hàn & Điện Cực (ワイヤ・電極)
| Tên Nhật | Đọc | Tên Việt | Lưu ý kỹ thuật |
|---|---|---|---|
| ソリッドワイヤ | Soriddo Waiya | Dây mass (Solid wire) | YS-308 (Inox), YGW12 (Thép mềm – JIS Z 3312). Đường kính: 0.8, 0.9, 1.0, 1.2, 1.6mm. |
| フラックスコアードワイヤ | Furakkusu Koaado Waiya | Dây lõi flux (Flux-cored wire – FCW) | Tự bảo vệ (Self-shielded) hoặc Bảo vệ khí (Gas-shielded). Hàn mọi tư thế, tốc độ cao. |
| 被覆アーク溶接棒 | Hifuku Aaku Yousetsubou | Điện cực bao (Stick electrode) | JIS Z 3211. Loại: イルミノイド (Ilminoid – Thấp hydro), ライムチタニア (Lime Titania). Mã: E4303, E4916, E5518… |
| タングステン電極 | Tangusuten Denkyoku | Điện cực Tungsten (TIG) | WP (Trắng – Gốc), WC20 (Xám – Ceriated 2%), WL20 (Xanh lam – Lanthanated 2%), WT20 (Đỏ – Thoriated 2% – Hạn chế dùng do phóng xạ). |
| 溶加棒 | ヨウカボウ (Youkabou) | Dây điền / Que hàn (Filler rod) | TIG: Đường kính 1.6, 2.0, 2.4, 3.2mm. Chọn theo vật liệu gốc (Base metal). |
B. Khí Bảo Vệ & Thiết Bị Điều Khiển Khí (シールドガス・調整器)
| Tên Nhật | Đọc | Tên Việt | Áp suất/Thông số thường gặp |
|---|---|---|---|
| 炭酸ガス / CO2ガス | Tansan Gasu / CO2 Gasu | Khí CO2 | Bình 50kg (液化 – Ekika – Lỏng hóa). Áp suất làm việc: 15~25 L/min. |
| アルゴンガス | Argon Gasu | Khí Argon | Hàn TIG, MIG Nhôm/Inox. Tinh khiết 99.99%. Lưu lượng: 5~15 L/min. |
| 混合ガス (アルゴン+CO2) | Kongou Gasu (Argon + CO2) | Khí hỗn hợp (Ar/CO2 80/20 hoặc 90/10) | MAG chuẩn. Giảm spatter, đẹp hàn. |
| ヘリウムガス | Heriumu Gasu | Khí Heli | Hàn nhôm dày, TIG tốc độ cao. Giá cao. |
| レギュレーター / 減圧弁 | Regyureetaa / Genatsu-ben | Vặn điều chỉnh áp suất (Regulator) | Có 2 đồng hồ: Áp suất bình (一次側 – Ichijigawa) & Áp suất ra (二次側 – Nijigawa). |
| フローメーター / 流量計 | Furomeetaa / Ryuryoukei | Đồng hồ lưu lượng (Flowmeter) | Loại cầu dao (Ball type) hoặc nhiệt tử (Thermal). Kiểm tra trước khi hàn! |
| ガスホース | Gasu Hoosu | Ống dẫn khí | Màu Cam/Đỏ (Acetylene/LPG – Cấm dùng cho O2/Ar), Xanh dương (O2), Đen/Trắng (Khí trơ/CO2/Ar). Tuân thủ JIS K 6723. |
C. Phụ Kiện Torch/Gun & Bảo Hộ (トーチ・ガン・保護具)
| Tên Nhật | Đọc | Tên Việt | Thay thế định kỳ (交換サイクル – Koukkan Saikuru) |
|---|---|---|---|
| チップ / 接触チップ | Chippu / Sesshoku Chippu | Mũi hàn / Contact Tip (MIG/MAG) | Tiêu hao nhanh nhất. Size khớp dây (0.8, 1.0, 1.2…). Vỡ/Nứt -> Thay ngay. |
| ノズル / チップボディ | Nozuru / Chippu Bodi | Nút hàn / Tip Holder / Nozzle | Gốm sứ (Ceramic) hoặc Kim loại. Bám spatter -> Cạo/Thay. |
| ライナー / ワイヤライナー | Rainaa / Waiya Rainaa | Lõi dẫn dây (Liner) | Trong cáp torch. Dây kẹt, rỉ sét -> Thay. Loại: Thép (Carbon), PTFE (Teflon – cho Nhôm). |
| コレット / コレットボディ | Koretto / Koretto Bodi | Kẹp điện cực / Thân kẹp (TIG) | Size khớp điện cực (1.6, 2.4, 3.2…). |
| ガスレンズ / ガスレンズボディ | Gasu Renzu / Gasu Renzu Bodi | Bộ lọc khí / Gas Lens (TIG) | Luồng khí laminar, bảo vệ tốt hơn. Dùng cho Inox, Ti, hàn ngửa. |
| セラミックカップ / ノズル | Seramikku Kappu / Nozuru | Cốc gốm / Nozzle (TIG) | Size số (4, 5, 6, 7, 8, 10) ~ Bán kính mm. |
| 遮光面 / 手持ち面 | シャコウメン / テモチメン | Mặt nạ hàn / Mặt nạ cầm tay | Tự động làm tối (自動遮光 – Jidou Shako) là chuẩn 2026. Số độ che: #9~#13. |
| 溶接手袋 | ヨウステブクロ (Yousetsu Tebukuro) | Găng tay hàn | Da bò/da lợn. Hàn TIG dùng loại mỏng, mềm (TIG手袋). |
| エプロン / 腕カバー | Epuron / Ude Kabaa | Áo giáp / Ống tay bảo hộ | Chống tia UV, bọt lửa. |
| 防毒マスク / 送気マスク | ボクドクマスク / ソウキマスク | Khẩu trang phòng độc / Mặt nạ cấp khí (PAPR) | Bắt buộc khi hàn Inox (Hexavalent Chromium – 六価クロム), galvanized, trong hầm/khoang kín. |
PHẦN 3: VẬT LIỆU CƠ KHÍ & PHÂN LOẠI THÉP (材料・鋼材分類) – “BIẾT VẬT LIỆU LÀ BIẾT HÀN”
Kỹ sư hàn Nhật Bản cực kỳ coi trọng 材質. Hàn sai vật liệu = Tai nạn an toàn tiềm ẩn. Năm 2026, với xu hướng xe điện (EV) và năng lượng tái tạo, các hợp kim nhôm cao (High-strength Al), thép siêu cao cường (980MPa, 1180MPa, 1500MPa – 超高張力鋼 – Chou Kouchouryoku Kou) xuất hiện dày đặc.
3.1. Thép Cấu Tạo & Thép Carbon (構造用鋼・炭素鋼)
| Ký hiệu JIS / Quốc tế | Tên tiếng Nhật (Yomi) | Tên tiếng Việt / Tiêu chuẩn tương đương | Ứng dụng & Lưu ý hàn 2026 |
|---|---|---|---|
| SS400 | エスエスヨンヒャク (Esu Esu Yon Hyaku) | Thép cấu tạo phổ biến (JIS G 3101) | Cường độ kéo ~400MPa. Hàn dễ (Dễ hàn – 良溶接性). Dùng khung, giá, trục. Không cần xử lý nhiệt sau hàn (PWHT). |
| SM400 / SM490 / SM520 / SM570 | エスエム… (Esu Emu…) | Thép cấu trúc biển/cầu (JIS G 3106) | Yêu cầu độ đập (Charpy) ở nhiệt độ thấp. SM490A/B/C/YA/YB. Hàn cần kiểm soát nhiệt lượng đầu vào (Heat Input). |
| S15C ~ S55C | エスジュウゴシー ~ エスゴジュウゴシー | Thép carbon máy (JIS G 4051) | Số sau S = %C x 100. S45C phổ biến. C > 0.25% -> Có xu hướng nứt lạnh (冷間割れ – Reikan Ware). Cần làm nóng trước (予熱 – Yonetsu) & PWHT. |
| SCM415 / SCM420 / SCM435 / SCM440 | エスシーエム… (Esu Shii Emu…) | Thép hợp kim Cr-Mo (JIS G 4053) | Cường độ cao, cứng. Bánh răng, trục, buồng. Rất dễ nứt lạnh. Yonetsu 150~300°C. PWHT bắt buộc. Điện cực thấp H (Low H). |
| SNCM439 / SNCM220 | エスエヌシーエム… | Thép hợp kim Ni-Cr-Mo | Cường độ cực cao, độ zäh cao. Crankshaft, landing gear. Hàn cực khó, cần WPS nghiêm ngặt. |
3.2. Thép Không Gỉ (ステンレス鋼 – Sutenresu Kou) – Vùng đất cấm của nứt nóng & biến dạng
| Ký hiệu JIS / AISI | Tên tiếng Nhật | Phân loại kim loại học | Đặc điểm hàn & Lưu ý quan trọng 2026 |
|---|---|---|---|
| SUS304 / SUS304L | ススサンマルヨン / エル (Susu San Maru Yon / Eru) | Austenite (オーステナイト – Ousutenaito) | Phổ biến nhất. Không từ tính. Dễ hàn nhưng biến dạng nhiệt lớn (熱変形 – Netsu Henkei). Cần kẹp chặt, hàn đoạn跳 (Skip), làm mát. L dùng cho mép hàn dày >6mm (tránh cảm ứng – 感応 – Kan’ou). |
| SUS316 / SUS316L | ススサンイチロク / エル | Austenite (Có Mo) | Kháng ăn mòn Cl- tốt (Hải양, hóa chất). Hàn tương tự 304. |
| SUS430 | ススヨンサンマル (Susu Yon San Maru) | Ferrite (フェライト – Feraito) | Từ tính. Cứng, ít biến dạng hơn 304. Dễ nứt粒间 (粒界割れ – Ryukai Ware) nếu nhiệt lượng cao. Không cần Yonetsu. |
| SUS410 / SUS420J2 | ススヨンイチマル / ススヨンニマルジェイツー | Martensite (マルテンサイト – Marutensaito) | Rất cứng, từ tính. Dễ nứt lạnh cực độ. Yonetsu 200~300°C bắt buộc. PWHT 650~750°C. Dùng điện cực cùng loại hoặc Austenite (309L) để giảm cứng. |
| SUS329J4L / SUS31803 | ススサンニキュウジェイヨンエル | Duplex (デュプレックス – Dyupurekkusu) | Austenite + Ferrite (50/50). Cường độ gấp 2 304. Kiểm soát nhiệt lượng cực kỳ chặt (Heat Input max ~1.5~2.0 kJ/mm). Giữa các lớp hàn phải < 150°C (Interpass temp). |
3.3. Hợp Kim Nhôm (アルミニウム合金 – Aruminiumu Goukin) – Thách thức lớn năm 2026 (EV Body, Battery Tray)
| Ký hiệu JIS / Hệ thống | Tên tiếng Nhật | Phân loại | Đặc điểm hàn (Chỉ TIG/MIG/Pulse/Laser) |
|---|---|---|---|
| A1050 / A1100 | エーイチマルゴマル / エーイチイチマルマル | Nhôm tinh khiết (1xxx) | Mềm, dẫn nhiệt cực tốt. Hàn MIG/TIG dễ nhưng đồng biến dạng (熱歪み – Netsu Yugami) lớn. Cần kẹp jig chắc chắn. |
| A5052 / A5083 | エーゴマルゴニ / エーゴマルハチサン | Hợp kim Mg (5xxx – Al-Mg) | Phổ biến nhất cấu trúc (Thân xe, tàu, áp lực). Cường độ tốt, kháng ăn mòn. Hàn MIG Pulse chuẩn. Dây điền: 5356 (Cường độ cao) hoặc 4043 (Ít nứt, đẹp). Không dùng 4043 cho 5083 nếu cần cường độ. |
| A6061 / A6063 | エーロクロクロクイチ / エーロクロクロクサン | Hợp kim Mg-Si (6xxx – Al-Mg-Si) | Có thể xử lý nhiệt (T6). Dễ nứt rãnh (凝固割れ – Gyouko Ware) khi hàn. Cần kỹ thuật hàn đặc biệt (điền thêm, kiểm soát nhiệt). Dây điền 4043 hoặc 5356. |
| A7075 / A7N01 | エーナナマルナナゴ / エーナナエヌゼロイチ | Hợp kim Zn (7xxx – Al-Zn-Mg) | Cường độ cực cao (Cấu trúc hàng không, đua xe). Cấm hàn thông thường (Nứt 100%). Chỉ hàn FSW (Ma sát khuấy – 摩擦攪拌溶接) hoặc đinh/kéo. |
3.4. Thép Cao Cường & Thép Đặc Biệt (Trend 2026)
- 高張力鋼 (Kou Chouryoku Kou) – High Tensile Steel: 590MPa, 780MPa, 980MPa. Dùng cột A/B, thanh chống va. Hàn cần kiểm soát Ceq (Carbon Equivalent – 炭素当量). Ceq > 0.45% -> Yonetsu.
- 超高張力鋼 (Chou Kou Chouryoku Kou) – UHSS / Press Hardened Steel (PHS): 1500MPa (22MnB5). Không hàn được bằng arco/MIG thông thường (Mát quá nhanh -> Martensite giòn -> Nứt). Giải pháp 2026: Laser Brazing (レーザーブレージング), Laser Welding, Clinching (カシメ), Self-piercing Rivet (SPR). Nếu bắt buộc hàn: Laser hybrid, filler đặc biệt, Yonetsu cao.
- 耐候性鋼 (Tai Kousei Kou) – Weathering Steel (Corten): SPA-H, SMA400AW. Tạo lớp rỉ bảo vệ. Hàn dùng điện cực/dây điền có Ni, Cu (VD: YS-50, E5518-NCC) để màu hàn khớp vật liệu gốc.
PHẦN 4: QUY TRÌNH HÀN, THAM SỐ KỸ THUẬT VÀ WPS (溶接プロセス・パラメータ・WPS)
Tại Nhật Bản, WPS (溶接手順書 – Yousetsu Tejun-sho) là “Sách pháp”. Hàn viên phải ký tên xác nhận đã đọc hiểu (確認印 – Kakunin-in) trước khi làm. Năm 2026, WPS số hóa (e-WPS) trên tablet/máy hàn là tiêu chuẩn.
4.1. Các Quy Trình Hàn Chính (溶接プロセス略称)
| Viết tắt | Tên tiếng Nhật đầy đủ | Tên tiếng Việt | Ứng dụng điển hình |
|---|---|---|---|
| SMAW / 手溶接 | 手動アーク溶接 (シュドウアークヨウセツ – Shudou Aaku Yousetsu) | Hàn arco thủ công (Stick) | Lắp đặt, sửa chữa, hàn gốc ống, vị trí khó tiếp cận. |
| GMAW / 半自動溶接 | 半自動アーク溶接 (ハンジドウアークヨウセツ – Hanjidou Aaku Yousetsu) | Hàn bán tự động (MIG/MAG/CO2) | Chủ lực xưởng sản xuất (90% khối lượng). Robot hàn cũng dùng nguồn này. |
| GTAW / TIG溶接 | アルゴンアーク溶接 (アルゴンアークヨウセツ – Argon Aaku Yousetsu) | Hàn TIG (Argon Arc) | Hàn gốc ống, Inox, Nhôm, mỏng, đẹp, không spatter. |
| FCAW / フラックスワイヤ溶接 | フラックスコアードワイヤアーク溶接 | Hàn dây lõi Flux (FCW) | Hàn mọi tư thế, tốc độ cao, ngoài trời (Self-shielded), cấu trúc dày. |
| SAW / 自動溶接 / サブマージ | サブマージドアーク溶接 (サブマージドアークヨウセツ) | Hàn arco chìm (SAW) | Hàn dọc, hàn vòng bình, tàu, cột dày. Tốc độ cực cao, chất lượng ổn định. |
| PAW / プラズマ溶接 | プラズマアーク溶接 | Hàn Plasma | Hàn mỏng, hàn lỗ chìa khóa (Keyhole), tự động hóa cao. |
| LBW / レーザー溶接 | レーザー溶接 (レーザーヨウセツ) | Hàn Laser | Tăng trưởng nhanh nhất 2026. Tốc độ 5-10 lần MIG. Heat Input thấp. EV Battery, Gear case. |
| FSW / 摩擦攪拌溶接 | 摩擦攪拌溶接 (マサツカクハンヨウセツ – Masatsu Kakuhan Yousetsu) | Hàn ma sát khuấy (FSW) | Duy nhất cho hợp kim Nhôm 7xxx, 2xxx. Không nứt, không khói, không khí bảo vệ. Thân xe EV, tấm lớn. |
| Brazing / ろう付け | ろう付け (ロウツケ – Routsuke) | Hàn mềm / Hàn cứng (Brazing/Soldering) | Không nung chảy vật liệu gốc. Dùng hợp kim điền (ろう材 – Rouzai) chảy ngấm. Laser Brazing mái xe. |
| Stud Welding / スタッド溶接 | スタッド溶接 (スタッドヨウセツ) | Hàn đinh (Stud) | Gắn đinh neji, đinh hàn. Thiết bị điện, cách nhiệt, thân xe. |
4.2. Tham Số Hàn Cốt Lõi (溶接条件 – Yousetsu Jouken) – Ngôn ngữ của máy hàn
Có thể bạn quan tâm: Từ Vựng Tiếng Nhật Chuyên Ngành Cơ Khí CNC: Bộ Từ Điển Toàn Diễn Dành Cho Kỹ Sư & Công Nhân Năm 2026
Khi setup máy (セットアップ – Setto Appu) hoặc báo lỗi, bạn chỉ nói các từ sau:
| Tham số (Kanji) | Yomi (Đọc) | Tiếng Việt | Đơn vị | Tác động lên mối hàn |
|---|---|---|---|---|
| 電流 | でんりゅう (Denryuu) | Dòng hàn (Current) | A (Ampere) | Quyết định độ sâu熔透 (Penetration). Tăng A -> Sâu hơn, rộng hơn, nóng hơn. |
| 電圧 | でんあつ (Den’atsu) | Điện áp hàn (Voltage) | V (Volt) | Quyết định hình dáng đốt hàn (Bead width), độ ổn định arco. Tăng V -> Đốt rộng, phẳng, ít đùn. Giảm V -> Đốt cao, hằn, dễ đùn. |
| 溶接速度 | ようせつそくど (Yousetsu Sokudo) | Tốc độ hàn (Travel Speed) | cm/min | Nghịch biến với Heat Input. Tốc -> Mát nhanh,熔透 nông, đẹp. Chậm -> Nóng,熔透 sâu, biến dạng lớn. |
| 送給速度 / ワイヤ送り | そうきゅうそくど / ワイヤオクリ (Sokyuu Sokudo / Waiya Okuri) | Tốc độ cấp dây (Wire Feed Speed – WFS) | m/min | Tương quan trực tiếp với Dòng hàn (A). MIG/MAG: WFS lên -> A lên. Setup WFS là chính, A là kết quả. |
| 熱入力 | ねつにゅうりょく (Netsu Nyuuryoku) | Nhiệt lượng đầu vào (Heat Input – HI) | kJ/mm | Công thức: HI = (V x A x 60) / (1000 x Speed cm/min). Kiểm soát cấu trúc kim loại, biến dạng, nứt. |
| 層間温度 | そうかんおんど (Sokan Ondo) | Nhiệt độ giữa các lớp (Interpass Temp) | °C | Tối đa (Max): Chống hạt to, mềm (Austenite). Tối thiểu (Min – cho thép cao cường): Chống nứt lạnh, hydro. |
| 予熱温度 | よねつおんど (Yonetsu Ondo) | Nhiệt độ làm nóng trước (Preheat Temp) | °C | Làm chậm tốc độ làm mát. Giảm ứng lực, hydro. Bắt buộc Ceq > 0.45% hoặc dày. |
| 突き出し長さ / チップ距離 | つきだしながさ / チップキョリ (Tsukidashi Nagasa / Chippu Kyori) | Độ dài đùi dây / Khoảng cách Tip-đất (CTWD / Stick-out) | mm | MIG/MAG: 10~20mm (CO2), 15~25mm (MAG/Ar). Dài -> Arco không ổn, spatter nhiều, bảo vệ khí kém. |
| ガス流量 | ガスりゅうりょう (Gasu Ryuryou) | Lưu lượng khí (Gas Flow Rate) | L/min | CO2/MAG: 15~25. TIG: 5~15. Thiếu -> Lỗ khí (Porosity – 吹き穴 – Fukiana). Dư -> Lãng phí, rối khí. |
| パルス周波数 / デューティ比 | パルスシュウハスウ / デューティヒ (Parusu Shuuhasuu / Dyuuti Hi) | Tần số Pulse / Duty Cycle (Pulse MIG/TIG) | Hz / % | Pulse MIG: Tần số cao -> Arco ổn, ít spatter. Duty % (Peak time) -> Kiểm soát熔透. |
| アーク長さ | アークながさ (Aaku Nagasa) | Độ dài arco (Arc Length) | mm | TIG: Giữ cố định ~1-3mm. MIG: Được điều khiển bởi Voltage. |
4.3. Cấu Trúc WPS (溶接手順書の構成) – Phải thuộc lòng các mục
- WPS番号 (WPS Bangou): Số hiệu WPS.
- 適用範囲 (Tekiyou Han’i): Phạm vi áp dụng (Vật liệu, Độ dày, Tư thế, Loại hàn).
- 母材 (ボザイ – Bozai): Vật liệu gốc (JIS Spec, Grade, Độ dày).
- 溶加材 (ヨウカザイ – Youkazai): Vật liệu điền (Wire, Rod, Electrode – JIS/AWS Class, Size, Lot No.).
- シールドガス (Shirudo Gasu): Khí bảo vệ (Thành phần, Lưu lượng, Áp suất).
- 溶接条件 (Yousetsu Jouken): Bảng tham số chi tiết cho từng lớp (Root, Fill, Cap) & Tư thế (F, H, V, OH).
- 開先形状・寸法 (カイセンケイジョウ・スンポウ – Kaizen Keijou Sunpou): Hình dạng mép hàn (Góc, Khoảng hở, Mép phẳng, Tấm đệm).
- 予熱・層間温度 (ヨネツ・ソウカンオンド): Yêu cầu nhiệt độ.
- 後熱・PWHT (ゴネツ / ピーダブリューエイチティー – Gonetsu / PWHT): Xử lý nhiệt sau hàn (Temp, Time, Heating rate).
- 溶接順序・パス順 (ヨウセツジュンジョ / パスジュン): Thứ tự hàn (Symmetric – 対称, Block – ブロック, Skip – スキップ).
- 検査基準 (ケンサキジュン – Kensa Kijun): Tiêu chuẩn kiểm tra (VT, PT, MT, UT, RT – JIS Z 3104, ASME Sec V).
- 承認・確認印 (ショウニン / カクニンイン – Shounin / Kakunin-in): Chữ ký phê duyệt (Kỹ sư hàn – 溶接技術者, QC, Khách hàng).
PHẦN 5: KHIẾU NẠI, BIẾN DẠNG VÀ PHÒNG TRÁNH (溶接欠陥・変形・対策) – “NGÔN NGỮ CỦA KIỂM TRA CHẤT LƯỢNG”
Khi phát hiện lỗi (欠陥 – Kekkan) hoặc báo cáo cho QC/Leader, việc dùng đúng thuật ngữ chuyên ngành quyết định tốc độ xử lý. Năm 2026, AI Visual Inspection (AI外観検査 – AI Gaikan Kensa) phổ biến, nhưng con người vẫn quyết định phân loại (判定 – Hantei) và sửa chữa (補修 – Hoshu).
5.1. Phân Loại Khuyết Tật Theo JIS Z 3001 / ISO 6520 (溶接欠陥の分類)
| Khuyết tật (Kanji) | Yomi | Tiếng Việt | Nguyên nhân chính (原因 – Gen’in) | Đối sách (対策 – Taisaku) |
|---|---|---|---|---|
| 吹き穴 / ポロシティ | フキアナ / ポロシティ (Fukiana / Poroshiti) | Lỗ khí (Porosity) | Khí bẩn, ẩm, dầu, gió thổi, lưu lượng khí thấp, độ dài đùi dây quá dài, arco quá dài. | Làm sạch mép (ブラスト – Burasuto / ブラシ – Burashi), kiểm tra khí, che gió (風除け – Kazeyoke), điều chỉnh thông số. |
| スラグ混入 / スラグインクルージョン | スラグコンニュウ / スラグインクルージョン (Suragu Konnyuu / Inkurujon) | Đùn cặn (Slag Inclusion) | Hàn quá nhanh, điện áp thấp, dòng yếu, góc hàn sai, không cạo sạch lớp trước, dây điền bẩn. | Tăng A, giảm Speed, góc hàn đúng (Push/Pull), cạo sạch (チッピング – Chippingu / ワイヤブラシ). |
| 未溶融 / 熔融不良 | ミヨウユウ / ヨウユウフリョウ (Miyouyuu / Youyuu Furyou) | Chưa熔融 / LACK OF FUSION (LOF) | Nhiệt lượng thấp, tốc độ nhanh, góc hàn sai (không nhắm vào mép), bọt khí che mép, mép hàn dày không đủ mở. | Tăng HI, giảm Speed, điều chỉnh góc(torch angle), mở mép rộng hơn (Kaizen), dùng kỹ thuật weave (織り – Ori). |
| 未貫通 | ミカントウ (Mikantou) | Chưa xuyên / LACK OF PENETRATION (LOP) | Gốc hàn: Khoảng hở nhỏ, mép phẳng dày, dòng yếu, tốc độ nhanh, không có tấm đệm (Backing). | Mở khoảng hở (Root gap), mài mép phẳng (Land – ランド), dùng Backing (銅板 – Douban / セラミック – Seramikku), tăng A, giảm Speed gốc. |
| 割れ / クラック | ワレ / クラック (Ware / Kurakku) | Nứt (Crack) | Nguy hiểm nhất. Phân loại: Nứt nóng (固結割れ – Kokeitsu Ware), Nứt lạnh (冷間割れ – Reikan Ware), Nứt rãnh (凝固割れ – Gyouko Ware), Nứt tầng (層割れ – Sou Ware), Nứt gốc (ルート割れ – Ruuto Ware). | Xem mục 5.2 chi tiết. |
| アンダーカット | アンダーカット (Andaakatto) | Đùn mép / Undercut | Điện áp quá cao, tốc độ quá nhanh, góc hàn sai, weave quá rộng, không điền đủ tại mép. | Giảm V, tăng Speed, điều chỉnh góc, kỹ thuật weave chờ ở mép (Weave pause). |
| オーバーラップ / 重なり | オーバーラップ / カサナリ (Oobaarappu / Kasanari) | Đè đốt / Overlap | Dòng quá yếu, tốc độ chậm, góc hàn quá ngửa, weave không đúng. | Tăng A, tăng Speed, góc hàn thẳng đứng, kỹ thuật Push (押し – Oshi). |
| スパッタ / 飛散 | スパッタ / ヒサン (Supatta / Hisan) | Bọt lửa / Spatter | Điện áp cao/thấp không đối xứng dòng, khí không phù hợp, dây bẩn, tip mòn. | Tối ưu V/A, dùng chất chống spatter (スパッタ付着防止剤 – Supatta Fuchaku Boushizai), thay Tip/Nozzle. |
| ビード外観不良 | ビードガイカンフリョウ (Biido Gaikan Furyou) | Đốt hàn xấu / Poor Bead Appearance | Chạy tay không đều, rung, tốc độ không đều, góc thay đổi liên tục. | Tập luyện (練習 – Renshuu), dùng jig dẫn (ガイド – Gaido), robot/hàn tự động. |
| 焼け / 変色 | ヤケ / ヘンショク (Yake / Henshoku) | Đổ màu / Oxide discoloration (TIG Inox/Ti) | Bảo vệ khí kém (Back purge thiếu – バックパージ – Bakku Paaji), lưu lượng thấp, khí bẩn, torch angle sai. | Tăng Back purge flow, dùng Gas Lens, Trailing shield (トレーリングシールド), làm sạch cực kĩ. |
| 貫通穴 / 穴あき | カントウアナ / アナアキ (Kantou Ana / Anaaki) | Lỗ hổng / Burn-through | Nhiệt lượng quá lớn (Dòng cao, Speed chậm), khoảng hở gốc quá lớn, không có backing. | Giảm A, tăng Speed, giảm khoảng hở, dùng Backing, hàn Pulse/Laser. |
5.2. Phân Sâu Nứt Hàn (割れのメカニズムと対策) – Kiến thức cấp độ Kỹ Sư Hàn (溶接技術者)
| Loại nứt | Tên Nhật | Thời điểm xảy ra | Nguyên nhân cốt lõi | Đối sách chủ chốt (年 2026 Standard) |
|---|---|---|---|---|
| Nứt rãnh (Solidification Crack) | 凝固割れ (ギョウコワレ – Gyouko Ware) | Khi đóng rắn (Dòng chảy -> Rắn) | Cấu trúc đúc cột (Columnar grain), tạp chất S, P, C thấp, hình dáng đốt hàn (Depth/Width ratio > 1.5-2.0), ứng lực kéo. | Kiểm soát hình dáng đốt (D/W ~ 1~1.5). Tăng D (giảm Speed, tăng A) hoặc giảm W (giảm Weave). Dùng filler có Mn, Ferrite (Inox 308/309 -> FN 3-8). |
| Nứt lỏng (Liquation Crack) | 液化割れ (エキカワレ – Ekika Ware) | Khi nung lại (Hàn đa lớp, PWHT) | Hợp kim có thành phần tạoutectic nhiệt độ thấp (Nb, Ti, Mo, Cu) tại ranh giới hạt. | Giảm Heat Input, kiểm soát Interpass Temp thấp, chọn filler phù hợp. |
| Nứt lạnh / Hydro (Cold Crack / Hydrogen Crack) | 冷間割れ / 水素割れ (レイカンワレ / スイソワレ – Reikan Ware / Suiso Ware) | Sau hàn giờ/ngày (Đặc trưng: Chậm). | 3 yếu tố đồng thời: 1. Cấu trúc giòn (Martensite – do Ceq cao, mát nhanh). 2. Hydro dư (Hydrogen – từ độ ẩm, dầu, flux, khí). 3. Ứng lực tàn lưu (Residual Stress). | 1. Yonetsu (Làm nóng trước) & Interpass Temp (Giữ nóng). 2. Kiểm soát Hydro: Dùng điện cực/dây Low-H (H4, H8), sấy khô (乾燥 – Kansou) 300-400°C, làm sạch mép. 3. Giảm ứng lực: Thứ tự hàn đối xứng, PWHT, Peening (ピーニング – Piiningu – đập nhẹ). |
| Nứt tái nhiệt (Reheat Crack) | 再熱割れ (サイネツワレ – Sainetsu Ware) | Trong PWHT hoặc vận hành nhiệt độ cao | Thép Cr-Mo, V, Nb, Cu. Tính độ giòn tại ranh giới hạt khi nhiệt độ 550-650°C. | Chọn vật liệu/filler thấp tạp chất, PWHT nhiệt độ thấp/ngắn, thiết kế giảm ứng lực tập trung. |
| Nứt tầng (Layer Crack) | 層割れ (ソウワレ – Sou Ware) | Giữa các lớp hàn | Lớp dưới bị nứt lạnh -> lan lên lớp trên. Hoặc lớp dưới bị đùn, LOF -> tập trung ứng lực. | Kiểm tra 100% lớp gốc (VT/PT/MT) trước khi hàn lớp sau. Sửa chữa triệt để lỗi lớp dưới. |
5.3. Biến Dạng Hàn & Kiểm Soát (溶接変形と制御) – Nỗi đau đầu của nhà máy lắp ráp
| Loại biến dạng | Tên Nhật | Hình ảnh | Nguyên nhân | Đối sách thiết kế & thi công (2026) |
|---|---|---|---|---|
| 收缩变形 / 縮み | ちぢみ (Chijimi) | Thu co chiều dọc/ngang | Nhiệt độ nung -> Mở rộng -> Làm mát co lại bị cản bởi vật liệu lạnh xung quanh -> Ức lực nén -> Biến dạng dư co lại. | Thiết kế: Giảm lượng hàn (Khoảng hở nhỏ, mép phẳng mỏng, góc mở nhỏ). Thi công: Hàn đối xứng (対称溶接 – Taishou Yousetsu), Hàn đoạn跳 (間歇溶接 – Kanketsu Yousetsu), Hàn ngược (バックステップ – Bakkusuteppu), Kẹp jig cứng (治具 – Jigu). |
| 曲がり / 反り | まがり / そり (Magari / Sori) | Còm / Cong | Phân bố nhiệt không đối xứng qua mặt trung tính. | Hàn 2 mặt đồng thời (Twin torch – ツイントーチ), Đối xứng, Yonetsu, PWHT. |
| ねじれ | ねじれ (Nejire) | Uốn xoắn | Hàm lượng hàn không đối xứng theo trục. | Thứ tự hàn cân bằng, Jig chống xoắn. |
| 波打ち / バックル | なみうち / バックル (Namiuchi / Bakkuru) | Sóng trên tấm mỏng | Tấm mỏng, hàn dọc, ứng lực nén vượt giới hạn lồi (Buckling). | Tăng cường nervure (リブ – Ribu) trước khi hàn, hàn đoạn跳, Laser welding (Low HI), Jig hút hơi (Vacuum jig – 真空治具). |
💡 Thuật ngữ “Bí mật” xưởng Nhật 2026:
バックステップ (Backstep): Hàn ngược (từ phải sang trái) -> Giảm biến dạng thu co đáng kể.
スキップ溶接 (Skip Yousetsu): Hàn đoạn 1 -> Bỏ qua đoạn 2 -> Hàn đoạn 3 -> Quay lại hàn đoạn 2. Phân tán nhiệt.
対称溶接 (Taishou Yousetsu): Hàn đối xứng qua mặt phẳng trung tính.
リジッド (Rijiddo – Rigid): Cứng. “Jig này rijiddo” = Jig này cứng, giữ tốt.
フリー (Furii – Free): Tự do. “Để free làm mát” = Để tự do co lại (không kẹp) khi làm mát PWHT.
PHẦN 6: ĐO LƯỜNG, KIỂM TRA VÀ THIẾT BỊ QC (検査・測定・品質管理) – “CHỨNG MINH CHẤT LƯỢNG”
Năm 2026, Traceability (トレーサビリティ – Toreesabiritei – Truy xuất nguồn gốc) là bắt buộc. Mỗi đốt hàn phải gắn được với: Welder ID, WPS No, Lot vật liệu điền, Lot khí, Tham số thực tế (từ máy hàn IoT), Kết quả kiểm tra.
6.1. Kiểm Tra Ngoại Quan (外観検査 – Gaikan Kensa) – VT (Visual Testing)
- 全数検査 (ゼンスウケンサ – Zensuu Kensa): Kiểm tra 100% (Bắt buộc VT).
- 抜き取り検査 (ヌキトリケンサ – Nukitori Kensa): Kiểm tra lấy mẫu (PT, MT, UT, RT).
- 合格 (ゴウカク – Goukaku): Hợp격.
- 不合格 (フゴウカク – Fugoukaku): Bất hợp格.
- 条件付き合格 (ジョウケンツキゴウカク – Jouken Tsuki Goukaku): Hợp格 có điều kiện (Cần phê duyệt deviation – 逸脱許可 – Itsudatsu Kyoka).
- ビード外観 (ビードガイカン – Biido Gaikan): Hình dáng đốt (Đều, phẳng, góc chuyển tiếp mượt – トランジション – Toranjishon).
- アンダーカット深さ (アンドカットフカサ): Độ sâu undercut (Cho phép < 0.5mm hoặc theo tiêu chuẩn).
- 余盛り高さ / ビード高さ (ヨモリタカサ / ビードタカサ – Yomori Takasa / Biido Takasa): Chiều cao đốt hàn (Reinforcement). Thường ≤ 3mm (Butt), ≤ 0.7x t (Fillet).
- 溶け込み (トケコミ – Tokekomi): Độ熔透 (Penetration). Kiểm tra mặt gốc (Back bead – バックビード – Bakku Biido).
6.2. Kiểm Tra Phi Phá Hủy (非破壊検査 – ひはかいけんさ – Hi Hakai Kensa) – NDT
Có thể bạn quan tâm: Từ Vựng Tiếng Nhật Chuyên Ngành Công Nghệ Thông Tin 2026: Từ Cơ Bản Đến Nâng Cao, Chuẩn Môi Trường Thực Tế
| Viết tắt | Tên Nhật đầy đủ | Tên tiếng Việt | Nguyên lý / Ứng dụng | Tiêu chuẩn tham chiếu (Nhật 2026) |
|---|---|---|---|---|
| PT / 浸透探傷 | しんとうたんしょう (Shintou Tanshou) | Kiểm tra thẩm thấu (Dye Penetrant) | Phát hiện khuyết tật mở ra bề mặt (Crack, Porosity surface). Dùng cho Inox, Nhôm, Thép. | JIS Z 2343 (溶剤可除形 – Solvent removable / 水洗形 – Water washable / 後乳化形 – Post-emulsifiable). |
| MT / 磁粉探傷 | じふんたんしょう (Jifun Tanshou) | Kiểm tra từ khử (Magnetic Particle) | Phát hiện khuyết tật bề mặt & gần bề mặt (≤ 2-3mm). Chỉ dùng cho vật liệu từ tính (Thép carbon, Thép hợp kim, SUS430/410). | JIS Z 2320 (Yoke – ヨーク法, Prod – 接触法, Coil – コイル法). AC/DC/HWDC. |
| UT / 超音波探傷 | ちょうおんぱたんしょう (Chouonpa Tanshou) | Kiểm tra siêu âm (Ultrasonic) | Phát hiện khuyết tật bên trong thể tích (LOF, LOP, Slag, Crack internal). Đo độ dày. Yêu cầu mặtprobe tiếp xúc tốt (Couplant – コウプラント – Koupuranto). | JIS Z 3060 (Phased Array – 位相制御アレイ – Issei Seigyo Arei – PAUT phổ biến 2026), TOFD. Chuẩn nhận định: JIS Z 3104, ASME Sec V. |
| RT / 放射線透過 | ほうしゃせんとうか (Houshasen Touka) | Kiểm tra X-quang / Gamma (Radiographic) | “Chụp X-quang” mối hàn. Phát hiện thể tích (Porosity, Slag, LOF, LOP, Crack). Hình ảnh trực quan (Film/CR/DR). An toàn bức xạ (放射線業務従事者 – Houshasen Gyoumu Juujisha) bắt buộc. | JIS Z 3104 (Class A, B, C). CR (Computed Radiography – 計算機断層撮影) / DR (Digital Radiography – デジタルラジオグラフィ) thay thế Film năm 2026. |
| ET / 渦電流探傷 | うずでんりゅうたんしょう (Uzu Denryuu Tanshou) | Kiểm tra dòng xoáy (Eddy Current) | Phát hiện nứt bề mặt vật liệu dẫn điện (Ống đổi nhiệt, Inox, Nhôm). Tốc độ nhanh, tự động hóa line sản xuất. | JIS Z 2324. |
| VT / 目視検査 | もくしけんさ (Mokushi Kensa) | Kiểm tra trực quan (Visual) | Bắt buộc 100%. Kính hiển vi (ルーペ – Ruupe), Camera endoscope (内視鏡 – Naishikyou) cho ống nhỏ. | JIS Z 3104, ISO 17637. |
6.3. Thiết Bị Đo Lường Chỉnh Xác (測定器 – ソクテイキ) – Cầm tay hàng ngày
| Tên Nhật | Yomi | Tên tiếng Việt | Đơn vị / Độ phân giải | Lưu ý sử dụng xưởng Nhật |
|---|---|---|---|---|
| ノギス | ノギス (Nogisu) | Thước vernier / Caliper | 0.01mm / 0.02mm / 0.05mm | Cấm rơi, cấm dùng làm đinh. Kiểm tra “0” trước khi đo. Số tử (Digital – デジタルノギス) phổ biến. |
| マイクロメータ | マイクロメータ (Maikuromēta) | Thước vặn / Micrometer | 0.001mm / 0.01mm | Đo độ dày tấm, đường kính dây, chân hàn (Fillet gauge dùng loại chuyên biệt). |
| 溶接ゲージ / フィレットゲージ | ヨウセツゲージ / フィレットゲージ (Yousetsu Geeji / Firetto Geeji) | Thước đo hàn / Thước chân hàn | – | Bắt buộc mang theo người hàn/QC. Đo: Chân hàn (Ashi), Đùi hàn, Undercut, Root gap, Mép hàn, Mép phẳng (Land). Có loại Analog & Digital. |
| 隙間ゲージ / シックネスゲージ | スキマゲージ / シックネスゲージ (Sukima Geeji / Shikkunesu Geeji) | Thước lẻ / Feeler gauge | 0.01mm ~ 1.0mm | Đo khoảng hở gốc (Root gap), độ cong, undercut sâu. |
| 水平器 / レベル | すいへいき / レベル (Suiheiki / Reberu) | Cân bằng / Máy cân bằng laser | mm/m hoặc arcsec | Căn chỉnh jig, máy hàn, vị trí hàn. Laser level (レーザーレベル) chuẩn 2026. |
| 角度計 / プロトラクター | かくどけい / プロトラクター (Kakudokei / Purotorakutaa) | Thước góc / Góc độ | Độ / Phút | Kiểm tra góc mở mép (Kaizen), góc hàn (Torch angle), góc biến dạng. Digital phổ biến. |
| 表面粗さ計 | ひょうめんあらさけい (Hyomen Arasa Kei) | Máy đo độ nhám bề mặt | Ra, Rz (µm) | Kiểm tra bề mặt sau bào/mài, mặt gốc hàn. |
| 硬度計 | こうどけい (Koudo Kei) | Máy đo độ cứng | HV, HRC, HB | Portable (携帯型 – Keitaigata): UCI, Leeb, Vickers. Kiểm tra HAZ, PWHT effect. |
| フェライトスコープ / フェライト測定器 | フェライトスコープ (Feraito Sukōpu) | Máy đo含量 Ferrite (FN) | FN (Ferrite Number) / %Fe | Bắt buộc cho hàn Inox Austenite (304, 316, 309, 316L). Kiểm soát FN 3-10 (tùy spec) để chống nứt rãnh & kháng ăn mòn. |
| 水素分析計 | すいそぶんせっけい (Suiso Bunseki Kei) | Máy phân tích Hydro | ml/100g | Kiểm tra hydro dư trong kim loại hàn (Diffusible Hydrogen – 拡散性水素 – Kakusan-sei Suiso). Theo JIS Z 3118 / ISO 3690. |
PHẦN 7: AN TOÀN LAO ĐỘNG, 5S VÀ VĂN HÓA XƯỢNG NHẬT (安全・5S・工場文化) – “QUY TẮC SỐNG SÓT”
Tại Nhật Bản, An toàn (安全 – Anzen) đứng trên一切. Một vụ vi phạm an toàn nhẹ có thể khiến bạn bị trục xuất (解雇 – Kaiko) hoặc công ty bị phạt nặng, mất chứng nhận ISO 45001. Năm 2026, Risk Assessment (リスクアセスメント – Risuku Asesumento – Đánh giá rủi ro) trước mỗi ca/ký hiệu (KY – ケーワイ – Kiken Yochi) là bắt buộc pháp lý.
7.1. Hoạt Động KYT / KY (危険予知活動 / ケーワイ) – Đánh giá rủi ro trước khi làm
Mỗi ca làm việc (보통 朝礼 – Chourei – Hội nghị sáng), nhóm trưởng (班長 – Hancho) dẫn dắt KY:
- 今日は何の作業? (Kyou wa nani no sagyou?) – Hôm nay làm gì?
- どこに危険がある? (Doko ni kiken ga aru?) – Nguy hiểm ở đâu? (Điện, nhiệt, cao độ, không gian kín, hóa chất, xe nâng, robot…).
- どうすれば防げる? (Dou sureba fusegeru?) – Làm sao phòng tránh? (EPC: Engineering, Administrative, PPE).
- 指差呼称 (シサコショウ – Shisa Koshou) – Chỉ ngõi hô tên: “Điện áp OK! (電圧ヨシ – Den’atsu Yoshi)”, “Khí OK! (ガスヨシ – Gasu Yoshi)”, “Găng tay OK! (手袋ヨシ – Tebukuro Yoshi)”. Hành động vật lý + giọng nói to.
7.2. Trang Thiết Bị Bảo Hộ Cá Nhân (保護具 – ホゴグ – Hogogu) – Chuẩn 2026
| Tên Nhật | Yomi | Tên tiếng Việt | Yêu cầu bắt buộc |
|---|---|---|---|
| ヘルメット / 安全帽 | ヘルメット / アンゼンボウ (Herumetto / Anzenbou) | Mũ an toàn | Chuẩn JIS T 8131. Màu phân cấp: Trắng (Quản lý/Kỹ sư), Đỏ (An toàn), Vàng (Hàn viên/Thi công), Xanh (Khách/Thực tập). |
| 保護メガネ / ゴーグル | ホゴメガネ / ゴーグル (Hogo Megane / Googuru) | Kính bảo hộ / Kính chụp | Bắt buộc 100% trong xưởng. Chống tia UV (hàn), chống va đập (mài, cắt). Degree: UV400. |
| 遮光面 / 自動遮光面 | シャコウメン / ジドウシャコウメン (Shakoumen / Jidou Shakoumen) | Mặt nạ hàn / Mặt nạ tự động làm tối | Tự động (Auto-darkening) là chuẩn. Số độ (Shade) #9-#13. Độ nhạy (Sensitivity), Độ trễ (Delay) điều chỉnh được. |
| 防塵マスク / 動力付き呼吸用保護具 | ボウジンマスク / ドウリョクツキコキュウヨウホゴグ (Boujin Masuku / Douryokutsuki Kokyuu You Hogogu) | Khẩu trang bụi / Thiết bị hô hấp cấp khí (PAPR) | Bắt buộc khi hàn Inox (Cr VI), sơn, mài, không gian kín. PAPR (Powered Air Purifying Respirator) thoáng, bảo vệ tốt. |
| 安全靴 / 静電靴 | アンゼングツ / セイデングツ (Anzenkutsu / Seidenkutsu) | Giày an toàn / Giày chống tĩnh điện | Mũi thép/composite. Chống đinh (Midsole). Chống tĩnh điện (ESD)区域电子厂. |
| 溶接手袋 / TIG手袋 | ヨウステブクロ / ティグテブクロ (Yousetsu Tebukuro / Tigu Tebukuro) | Găng tay hàn / Găng tay TIG | Da dày, cách nhiệt (Hàn arco/MIG). Da mỏng, mềm, khéo (TIG). Cấm dùng găng tay vải, nylon. |
| 防炎作業服 / 長袖長ズボン | ボウエンサギョウフク / チョウソウチョウズボン (Bouen Sagyoufuku / Chousou Chouzubon) | Áo làm việc chống cháy / Áo tay dài quần dài | Vải chống cháy (FR – Flame Resistant) chuẩn JIS K 7201. Cấm mặc áo ngắn, quần short, váy. Cài khóa tất cả cúc. |
| 耳栓 / イヤーマフ | ジセン / イヤーマフ (Jisen / Iyamafu) | Nút tai / Mũi tai chống ồn | Khu vực > 85dB (Mài, cắt, hàn plasma, ép, đập). |
7.3. 5S (ゴエス – Go Esu) – Cơ sở của Monozukuri
| S | Tên Nhật (Romaji) | Tên tiếng Việt | Hành động cụ thể tại khu vực hàn |
|---|---|---|---|
| 1S – Seiri (整理) | せいり (Seiri) | Chọn lọc / Phân loại | Phân biệt CẦN / KHÔNG CẦN. Đồ hỏng, dư thừa, dây hàn cũ, tip mòn, điện cực ẩm -> 廃棄 (Haiki – Vứt bỏ) hoặc 修理 (Shuuri – Sửa). Khu vực “Red Tag” (赤札 – Akasatsu). |
| 2S – Seiton (整頓) | せいとん (Seiton) | Sắp xếp / Trật tự | “Đúng chỗ, dễ lấy, dễ trả”. Bố trí: Mặt nạ, găng tay, kính, thước hàn, bút mài, cạo đùn, búa, cưa. Quản trị trực quan (見える化 – Mieruka): Vẽ viền, dán nhãn (ラベル – Raberu), Shadow board (影絵 – Kagee). |
| 3S – Seiso (清掃) | せいそう (Seiso) | Dọn dẹp / Lau chùi | Dọn DỄ DÀNG (掃除しやすい – Souji shiyasui). Lau máy hàn, bồn nước, sàn (spatter, dầu, bụi). Điểm kiểm tra (点検 – Tenken) khi dọn: Rò rỉ khí, dây điện rách, nước làm mát. |
| 4S – Seiketsu (清潔) | せいけつ (Seiketsu) | Vệ sinh / Chuẩn hóa | Duy trì 3S trên. Tiêu chuẩn hóa: SOP 5S, Checklist hàng ngày/tuần. Mọi người làm giống nhau. Áo đồng phục sạch, gương mặt sạch. |
| 5S – Shitsuke (躾) | しつけ (Shitsuke) | Tự giác / Nghiêm kỷ | Làm đúng quy tắc khi KHÔNG CÓ AI KIỂM TRA. Văn hóa: Chào hỏi (挨拶 – Aisatsu), Đúng giờ (時間厳守 – Jikan Genshu), Báo cáo – Liên lạc – Tham vấn (報連相 – Hourensou). |
7.4. Hourensou (報連相) – Xương sống giao tiếp Nhật Bản
- 報告 – Houkoku (Báo cáo): Kết quả, tiến độ, sự cố. “Sếp, hàn xong kiện A, VT OK, chờ PT.”
- 連絡 – Renraku (Liên lạc): Thông tin sự thật, không cảm xúc. “Khí CO2 bình 3 còn 10kg. Đã gọi gas vendor.”
- 相談 – Soudan (Tham vấn/Xin ý kiến): Gặp vấn đề không biết xử lý. “Sếp, mép hàn này mở 70° mà bản vẽ 60°, em hàn như nào ạ?”
💡 Năm 2026: Hourensou số hóa qua Teams/Line Works/Slack hoặc hệ thống MES/ERP nội bộ. Nhưng tinh thần “Nói sớm, nói thật, nói đủ” không bao giờ cũ.
PHẦN 8: TỪ VỰNG GIAO TIẾP TÌNH HUỐNG THỰC TẾ (現場会話フレーズ集) – “SỐNG SÓT TỪ NGÀY ĐẦU TIÊN”
Dưới đây là các câu mẫu chuẩn tiếng Nhật tự nhiên (Keigo/Teineigo – Trang trọng/Lịch sự) dùng trong xưởng năm 2026. Lưu ý: Tránh dùng từ thô (Tameguchi) với Senpai/Shunin/Kacho.
Có thể bạn quan tâm: Từ Vựng Tiếng Nhật Cho Trẻ Em 2026: Bộ Sưu Tập Đầy Đủ, Học Vui – Nhớ Nhanh – Giao Tiếp Tự Nhiên
8.1. Khởi Động Ca & Setup Máy (作業開始・セットアップ)
| Tình huống | Câu tiếng Nhật (Kanji/Kana) | Romaji | Nghĩa tiếng Việt |
|---|---|---|---|
| Xin phép bắt đầu setup | セットアップを始めてもよろしいでしょうか。 | Setto appu o hajimete mo yoroshii deshou ka? | Cho em bắt đầu setup máy ạ? |
| Xác nhận WPS | この溶接手順書(WPS)で間違いありませんね。 | Kono Yousetsu Tejun-sho (WPS) de machigai arimasen ne. | WPS này là đúng rồi ạ? |
| Kiểm tra khí | ガスの残量と流量を確認します。 | Gasu no zairyou to ryuryou o kakunin shimasu. | Em kiểm tra áp suất và lưu lượng khí. |
| Điều chỉnh thông số | 電流を○○アンペア、電圧を○○ボルト、送り速度を○○メートルにセットします。 | Denryuu o ○○ anpea, den’atsu o ○○ boruto, okuri sokudo o ○○ meetoru ni setto shimasu. | Set dòng ○○A, áp ○○V, tốc độ cấp dây ○○m/min. |
| Kiểm tra mép hàn | 開先の角度と隙間、ランドの寸法をゲージで測ります。 | Kaizen no kakudo to sukima, rando no sunpou o geeji de hakarimasu. | Đo góc mở, khoảng hở, mép phẳng bằng thước hàn. |
| Yêu cầu vật tư | ○○番のワイヤ(チップ・ノズル・電極)が切れました。補充をお願いします。 | ○○ ban no waiya (chippu, nozuru, denkyoku) ga kiremashita. Hoju o onegai shimasu. | Dây (tip, nozzle, điện cực) loại ○○ hết rồi. Xin cấp phát. |
| Báo sẵn sàng hàn thử | 試し溶接(試験溶接)をやらせていただきます。 | Tameshi yousetsu (shiken yousetsu) o yarasete itadakimasu. | Em làm hàn thử (Test piece) ạ. |
8.2. Trong Quá Trình Hàn & Xử Lý Sự Cố (溶接中・トラブル対応)
| Tình huống | Câu tiếng Nhật | Nghĩa tiếng Việt |
|---|---|---|
| Arco không ổn / Spatter nhiều | アークが不安定で、スパッタが多いです。条件を見直してもらえますか。 | Aaku ga fuantei de, supatta ga ooi desu. Jouken o minaoshite moraemasu ka? |
| Dây kẹt / Không cấp dây | ワイヤが噛みました(詰まりました)。ライナーを確認します。 | Waiya ga kamimashita (tsumari mashita). Rainaa o kakunin shimasu. |
| Khí hết / Rò rỉ | ガスが切れました / ガス漏れがあります。ホースとレギュレーターを確認します。 | Gasu ga kiremashita / Gasu more ga arimasu. Hoosu to regyureetaa o kakunin shimasu. |
| Mép hàn không khớp bản vẽ | 開先が図面と違います。隙間が広い(狭い)です。どうしたらいいでしょうか。 | Kaizen ga zumen to chigaimasu. Sukima ga hiroi (semai) desu. Dou shitara ii deshou ka. |
| Phát hiện nứt / Lỗ khi hàn | ここで割れ(吹き穴・未溶融)が出ました。一旦止めて補修します。 | Koko de ware (fukiana, miyouyuu) ga demashita. Ichidan tomete hoshu shimasu. |
| Nhiệt độ giữa lớp quá cao | 層間温度が○○度を超えています。冷却してから次のパスに入ります。 | Sokan ondo ga ○○ do o koete iremasu. Reikyaku shite kara tsugi no pasu ni hairimasu. |
| Yêu cầu kiểm tra PT/MT/UT | ここに浸透探傷(磁粉・超音波)をお願いします。 | Koko ni shintou tanshou (jifun, chouonpa) o onegai shimasu. |
| Hàn xong kiện, xin xác nhận | この部品の溶接が終わりました。外観検査をお願いします。 | Kono buhin no yousetsu ga owarimashita. Gaikan kensa o onegai shimasu. |
8.3. Báo Cáo, Kết Thúc Ca & Giao Ca (報告・引き継ぎ)
| Tình huống | Câu tiếng Nhật | Nghĩa tiếng Việt |
|---|---|---|
| Báo cáo tiến độ | 今日の進捗:○○号機、○○個所の溶接が完了しました。残り○○個所です。 | Kyou no shinchoku: ○○ gouki, ○○ kasho no yousetsu ga kanryou shimashita. Nokori ○○ kasho desu. |
| Báo cáo lỗi/Phế liệu | 不良が○○個所出ました。内容はアンダーカット(吹き穴)です。補修予定です。 | Furyou ga ○○ kasho demashita. Naiyou wa andaakatto (fukiana) desu. Hoshu yotei desu. |
| Yêu cầu vật tư ngày mai | 明日の作業で、○○ワイヤ(電極・ガス)を○○本(本)使います。手配をお願いします。 | Ashita no sagyou de, ○○ waiya (denkyoku, gasu) o ○○ hon (bon) tsukaimasu. Tehai o onegai shimasu. |
| Giao ca (Ca đêm/ca sau) | 引き継ぎ事項:○○号機はルートパスまで終了。次はフィルパスから。注意点:開先の隙間が広めです。 | Hikitsugi jikou: ○○ gouki wa ruuto pasu made shuuryou. Tsugi wa firu pasu kara. Chuui ten: kaizen no sukima ga hiro-me desu. |
| Kết thúc ca, dọn dẹp 5S | 作業終了です。機器の電源を切り、ガスの元栓を閉め、周りを清掃して帰ります。 | Sagyou shuuryou desu. Kiki no dengen o kiri, gasu no motosen o shime, mawari o seiso shite kaerimasu. |
| Cảm ơn Senpai/Leader | お疲れ様でした。ご指導ありがとうございました。 | Otsukaresama deshita. Go-shidou arigatou gozaimashita. |
PHẦN 9: XU HƯỚNG CÔNG NGHỆ HÀN NHẬT BẢN NĂM 2026 (2026年 溶接技術トレンド) – “CHUẨN BỊ CHO TƯƠNG LAI”
Để không bị “lỗi thời” sau 1-2 năm làm việc tại Nhật, bạn cần nắm rõ xu hướng đầu tư của các tập đoàn lớn (Toyota, Panasonic, Kawasaki, Kobe Steel, Daihen, OTC, Lincoln Electric Japan…).
9.1. Hàn Laser & Laser Hybrid (レーザー溶接・ハイブリッド溶接) – Mainstream cho EV & Pin
- Fiber Laser (ファイバーレーザー): Công suất 6kW – 20kW trở nên phổ biến. Hàn tốc độ 5-10m/phút cho tấm 1-3mm (Thân xe, Battery tray).
- Laser-MIG Hybrid (レーザーMIGハイブリッド): Kết hợp độ sâu Laser + độ điền MIG + dung sai lắp ráp lớn. Giảm biến dạng 90%.
- Wobble Laser (ウォブル溶接): Chùm laser dao động (Oscillation) -> Mở rộng đốt, giảm yêu cầu fit-up, kháng nứt tốt.
- Từ khóa 2026: キーホール (Keyhole), ビード成形 (Bead shaping), スパッタレス (Spatterless), 高速溶接 (High-speed welding).
9.2. Robot Hàn Thông Minh & AI (溶接ロボット・AI・デジタルツイン)
- Offline Programming (オフラインティーチング – Ofurain Tiichingu): Lập trình robot trên PC (3D CAD) -> Giảm thời gian dừng line (Downtime). Phần mềm: FD-STEP (Fanuc), MotoSim (Yaskawa), RobotStudio (ABB), Visual Components.
- Seam Tracking (シームトラッキング – Shiimu Torakkingu): Laser sensor / Touch sensing / Arc sensing -> Robot tự theo dõi khớp hàn thực tế (Gap, Mismatch).
- AI Weld Monitoring (AI溶接モニタリング): Phân tích sóng điện áp/dòng real-time -> Phát hiện lỗi (Porosity, Lack of fusion, Spatter) ngay lúc hàn mà không cần chờ UT/RT. In-process monitoring (インプロセスモニタリング).
- Digital Twin (デジタルツイン): Mô phỏng nhiệt, biến dạng, ứng lực trước khi hàn thật -> Tối ưu WPS, thứ tự hàn, thiết kế jig.
9.3. Hàn Ma Sat Khuấy (FSW – 摩擦攪拌溶接) – Vua của Nhôm & Đa Kim Loại
- Ứng dụng bùng nổ: Battery Tray (Pin xe điện), Cold Plate (Tản nhiệt), Chassis Nhôm, Tấm sandwich.
- CNC FSW / Robot FSW: Linh hoạt như robot hàn arco.
- Bobbin Tool FSW (ボビンツール): Không cần backing anvil (Đệm) -> Hàn tấm mỏng, hình phức tạp.
- Refill FSW: Điền lỗ thoát tool pin -> Mối hàn liền mạch, đẹp.
9.4. Vật Liệu Mới & Thách Thức Hàn (新材料・難溶接材)
- Thép 1.5GPa / 2.0GPa (1500MPa / 2000MPa): Hot Stamping (Press Hardening). Laser Brazing / Laser Welding / Mechanical joining (SPR, Clinching) thay thế hàn arco.
- Hợp kim Entropy Cao (HEA – High Entropy Alloys): Nghiên cứu quân sự/hàng không.
- Đa kim loại (Dissimilar Metal Welding – 異種金属溶接): Thép – Nhôm (Fe-Al), Thép – Tong (Fe-Cu), Inox – Thép carbon. Intermetallic compounds (金属間化合物 – Kinshuukan Kagoubutu) giòn -> Cần kiểm soát Heat Input cực thấp (Laser, FSW, Brazing).
- Additive Manufacturing (AM) / WAAM (Wire Arc Additive Manufacturing): In 3D kim loại bằng hàn arco (Dây mass/TIG). Sửa chữa khuôn, sản xuất bộ phận phức tạp. Wire-Laser AM (LMD) độ chính xác cao hơn.
9.5. Môi Trường & Carbon Neutral (カーボンニュートラル・グリーン溶接)
- CO2 Free Welding: Chuyển từ CO2 sang Ar/CO2 mix (MAG) hoặc Laser (Điện từ năng lượng tái tạo).
- Low Fume Wire (低ヒュームワイヤ – Tei Hyumu Waiya): Dây hân ít khói bụi (Tiêu chuẩn JIS Z 3312/3353 cập nhật).
- Energy Saving Inverter: Máy hàn hiệu suất > 90%, Power Factor > 0.95. Quản lý tiêu điện năng trên Cloud (Eco Monitor).
- Fume Extraction Gun (集塵トーチ – Shuujin Toochi): Torch hút bụi tích hợp (OTC, Panasonic, Kemppi) -> Bảo vệ sức khỏe hàn viên (Welder’s Health).
PHẦN 10: LỘ TRÌNH HỌC TẬP & CHUYỂN HÓA NGHỀ NGHIỆP (学習ロードマップ・キャリアパス) – “TỪ THỰC TẬP SINH ĐẾN KỸ SƯ HÀN”
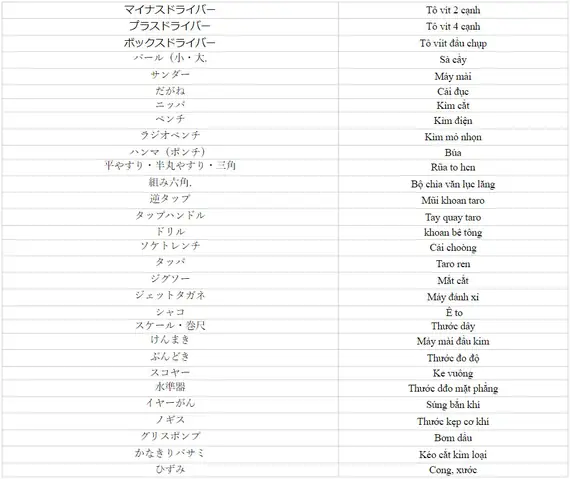
10.1. Giai Đoạn 1: Cơ Bản (Tháng 1-3) – “Sống Sót Xưởng”
- Mục tiêu: Hiểu bản vẽ (Ký hiệu hàn), Setup máy CO2/MIG/TIG cơ bản, Hàn được Fillet (T-joint) & Butt (Đối) tư thế F (Phẳng), An toàn 5S, Hourensou.
- Từ vựng ưu tiên: 500 từ Phần 1, 2, 3, 7.
- Chứng chỉ: JIS Z 3801 基礎級, JIS Z 3841 半自動溶接 (Basic).
10.2. Giai Đoạn 2: Nâng Cao Kỹ Thuật (Tháng 4-12) – “Trở Thành Hàn Viên Độc Lập”
- Mục tiêu: Hàn tư thế H (Ngang), V (Dọc), OH (Ngửa). Kiểm soát biến dạng. Đọc hiểu WPS, tự điều chỉnh thông số. Biết sửa lỗi cơ bản (Undercut, Porosity, LOF). Biết dùng Thước hàn (Yousetsu Gauge), PT/MT cơ bản.
- Vật liệu: SS400, SM490, SUS304 (TIG Root + MAG Fill), A5052 (MIG Pulse).
- Chứng chỉ: JIS Z 3801 専門級, JIS Z 3841 半自動溶接, JIS Z 3821 TIG (アーク溶接技能者).
10.3. Giai Đoạn 3: Chuyên Sâu & Quản Lý (Năm 2-5) – “Kỹ Sư Hàn / Team Leader”
- Mục tiêu: Viết WPS, PQR (Procedure Qualification Record). Phân tích nguyên nhân lỗi (Root Cause Analysis – なぜなぜ分析 – Naze Naze Bunseki). Quản lý Welding Data (IoT). Hướng dẫn thực tập sinh (OJT – On the Job Training). Biết Robot Teaching cơ bản.
- Kiến thức: Metalurgy (Kim loại học – 冶金学 – Yakin Gaku), Mechanics of Materials (材料力学 – Zairyou Rikigaku), Fracture Mechanics (破壊力学 – Hakai Rikigaku), NDT Level 2 (UT/RT/PT/MT).
- Chứng chỉ: JIS Z 3801 指導級, 溶接管理技術者 (Welding Engineer – 1級/2級/3級), AWS CWI/CWE (Quốc tế).
10.4. Giai Đoạn 4: Chuyên Gia Công Nghệ Cao (Năm 5+) – “Welding Specialist / Consultant”
- Lĩnh vực: Laser/FSW/WAAM Process Development. Dissimilar Metal Joining. High Strength Steel Application. Welding Simulation (Sysweld, Abaqus, ANSYS). Digital Twin Implementation. Welding Quality Management System (ISO 3834, IATF 16949 Clause 8.5.1.2).
- Vai trò: Technical Advisor, R&D Engineer, Auditor (ISO 3834 / JIS Q 3834).
PHỤ LỤC: BẢNG TRA CỨU NHANH (CHEAT SHEET) IN RA DÁN MÁY HÀN
| Phân loại | Từ khóa Nhật (Kanji/Kana) | Đọc (Romaji) | Ý nghĩa | Ghi nhớ nhanh |
|---|---|---|---|---|
| Hàn cơ bản | 溶接 | Yousetsu | Hàn | Yêu (熔) + Setsu (接) |
| 被覆アーク溶接 | Hifuku Aaku Yousetsu | Hàn arco điện cực bao (Stick) | Hifuku = Bao phủ | |
| 半自動溶接 | Hanjidou Yousetsu | Hàn bán tự động (MIG/MAG) | Hanjidou = Bán tự động | |
| アルゴン溶接 / TIG | Argon Yousetsu / Tigu | Hàn TIG | Argon = Khí Argon | |
| Bản vẽ | 図面 | Zumen | Bản vẽ | Chuẩn JIS = Daisankaku-hou (Góc 3) |
| 溶接記号 | Yousetsu Kigou | Ký hiệu hàn | Trên mũi tên = Cùng mặt | |
| 開先 | Kaizen | Mép hàn (Bevel/Groove) | Kaizen ≠ Cải tiến (Kaizen), đây là “Mở mép” | |
| 脚 (フィレット) | Ashi (Firetto) | Chân hàn (Fillet leg) | “Ashi” = Chân | |
| 熔透 | Youtou | Độ sâu熔透 (Penetration) | Youtou Fukasa = Độ sâu | |
| Tham số | 電流 / 電圧 | Denryuu / Den’atsu | Dòng / Áp | A / V |
| 送り速度 | Okuri Sokudo | Tốc độ cấp dây (WFS) | m/min | |
| 溶接速度 | Yousetsu Sokudo | Tốc độ hàn (Travel Speed) | cm/min | |
| 熱入力 | Netsu Nyuuryoku | Nhiệt lượng (Heat Input) | kJ/mm = (VxAx60)/(1000xS) | |
| 層間温度 | Sokan Ondo | Nhiệt độ giữa các lớp | Max / Min (°C) | |
| 予熱 | Yonetsu | Làm nóng trước (Preheat) | °C | |
| Khí & Dây | シールドガス | Shirudo Gasu | Khí bảo vệ | CO2, Ar, Mix |
| ソリッドワイヤ | Soriddo Waiya | Dây mass (Solid) | YGW12, YS-308 | |
| フラックスワイヤ | Furakkusu Waiya | Dây lõi (FCW) | Tự bảo vệ / Khí bảo vệ | |
| チップ / ノズル | Chippu / Nozuru | Mũi hàn / Nút hàn | Tiêu hao nhanh | |
| Vật liệu | 母材 | Bozai | Vật liệu gốc (Base Metal) | SS400, SUS304, A5052 |
| 溶加材 | Youkazai | Vật liệu điền (Filler) | Wire, Rod, Electrode | |
| 炭素当量 | Tanso Touyou | Carbon Equivalent (Ceq) | Ceq > 0.45% -> Yonetsu | |
| Khuyết tật | 吹き穴 | Fukiana | Lỗ khí (Porosity) | “Fuki” = Thổi, “Ana” = Lỗ |
| スラグ混入 | Suragu Konnyuu | Đùn cặn (Slag Incl.) | Suragu = Slag | |
| 未溶融 | Miyouyuu | Chưa熔融 (LOF) | Miyou = Chưa, Yuu =熔 | |
| 未貫通 | Mikantou | Chưa xuyên (LOP) | Mikan = Chưa, Tou = Xuyên | |
| 割れ | Ware | Nứt (Crack) | Reikan (Lạnh), Gyouko (Rãnh) | |
| アンダーカット | Andaakatto | Đùn mép (Undercut) | Under + Cut | |
| Kiểm tra | 外観検査 (VT) | Gaikan Kensa | Kiểm tra ngoại quan | 100% |
| 浸透探傷 (PT) | Shintou Tanshou | Kiểm tra thẩm thấu | Màu đỏ / Huỳnh quang | |
| 磁粉探傷 (MT) | Jifun Tanshou | Kiểm tra từ khử | Chỉ vật liệu từ | |
| 超音波探傷 (UT) | Chouonpa Tanshou | Kiểm tra siêu âm | Phased Array (PAUT) | |
| 放射線透過 (RT) | Houshasen Touka | Kiểm tra X-quang | CR/DR (Số hóa) | |
| An toàn/5S | 危険予知 (KY) | Kiken Yochi | Dự báo nguy hiểm | Làm trước ca |
| 指差呼称 | Shisa Koshou | Chỉ ngõi hô tên | “Điện áp Yoshi!” | |
| 整理・整頓・清掃・清潔・躾 | Seiri-Seiton-Seiso-Seiketsu-Shitsuke | 5S | Cơ sở Monozukuri | |
| 報連相 | Hourensou | Báo – Liên – Tham | Xương sống giao tiếp | |
| Đơn vị | ミリ / ミクロン | Miri / Mikuron | mm / µm | 1mm = 1000µm |
| アンペア / ボルト | Anpea / Boruto | A / V | ||
| キロジュール/ミリ | Kirojuuru/Miri | kJ/mm | Heat Input |
KẾT LUẬN: HÀNH TRÌNH “MONOZUKURI” BẮT ĐẦU TỪ TỪ VỰNG
Năm 2026, ngành cơ khí hàn tại Nhật Bản đang ở ngã rẽ giữa Truyền thống (Monozukuri – tinh thần nghề thủ công tinh tế) và Hiện đại (Digital Twin, AI, Laser, Carbon Neutral). Việc bạn nắm vững từ vựng tiếng Nhật chuyên ngành không chỉ giúp bạn “giao tiếp được” mà là chìa khóa để:
- Hiểu bản chất công việc: Đọc hiểu WPS, Bản vẽ, Quy trình an toàn -> Làm đúng từ lần đầu.
- Bảo vệ bản thân: Hiểu chỉ dẫn an toàn (KY, Shisa Koshou), đáp ứng yêu cầu PPE -> Làm an toàn trọn đời.
- Thăng tiến nghề nghiệp: Từ Thực tập sinh -> Hàn viên (溶接工 – Yousetsukou) -> Kỹ sư hàn (溶接技術者 – Yousetsu Gijutsusha) -> Chuyên gia (溶接管理技術者 / 専門家). Mỗi cấp độ yêu cầu vốn từ vựng chuyên sâu hơn.
- Tích hợp văn hóa: Nắm Hourensou, 5S, Senpai/Kohai relationship -> Trở thành nhân viên Nhật Bản thực sự (日本人として働く – Nihonjin toshite hataraku).
Đừng cố gắng học thuộc lòng toàn bộ 2500+ từ vựng này trong một đêm. Hãy in bản Phụ lục (Cheat Sheet) dán tại bàn làm việc, trên mũ hàn, trong sổ tay. Mỗi ngày học 5-10 từ mới gắn liền với công việc thực tế (VD: Hôm nay hàn SUS304 -> Học từ 溶加材 (Youkazai), バックパージ (Back Purge), フェライトスコープ (Ferrite Scope), 凝固割れ (Gyouko Ware)).
Chúc bạn sớm đạt chứng chỉ JIS Z 3801 専門級 (Chuyên nghiệp), 溶接管理技術者 1級 (Kỹ sư quản lý hàn cấp 1) và xây dựng sự nghiệp vững chắc tại xứ sở Hoa Anh Đào. 頑張ってください (Ganbatte kudasai) – Cố gắng nhé!
Bài viết được biên soạn dựa trên tiêu chuẩn JIS (Japanese Industrial Standards), AWS (American Welding Society) song ngữ, thực tế sản xuất tại các nhà máy Tier 1 ô tô, 조선, máy công nghiệp tại Nhật Bản cập nhật đến năm 2026. Mọi thông số kỹ thuật, tiêu chuẩn pháp lý vui lòng đối chiếu với bản gốc mới nhất của JIS/MLIT/MHLW trước khi áp dụng chính thức.