
Trong bối cảnh công nghiệp chế tạo Việt Nam hội nhập sâu rộng và chuyển dịch mạnh mẽ sang mô hình sản xuất thông minh (Smart Factory) vào năm 2026, nhu cầu về nhân lực am hiểu chuyên môn tiếng Nhật tại các nhà máy đúc nhựa (射出成形 – Shashutsu Seikei) đang đạt mức cao kỷ lục. Không chỉ dừng lại ở việc giao tiếp hàng ngày, việc nắm vững từ vựng chuyên ngành đúc nhựa tiếng Nhật là chìa khóa then chốt để đọc hiểu bản vẽ kỹ thuật (図面 – Zumen), thiết lập thông số máy (成形条件 – Seikei Jōken), phân tích khuyết tật (不良 – Furyō), bảo trì thiết備 (保全 – Hozen) và làm việc hiệu quả với các chuyên gia, kỹ sư Nhật Bản 파견 (駐在 – Chūzai) tại xưởng.
Bài viết này được biên soạn dựa trên thực tế làm việc tại các nhà máy Tier 1, Tier 2 cung cấp linh kiện cho Toyota, Honda, Panasonic, Canon… tại Việt Nam, cập nhật các thuật ngữ mới nhất theo tiêu chuẩn JIS (Japanese Industrial Standards) và thuật ngữ thực tế xưởng (現場用語 – Genba Yōgo) phổ biến năm 2026. Nội dung được phân loại hệ thống theo quy trình sản xuất: từ vật liệu, máy móc, khuôn mẫu, thông số kỹ thuật, khuyết tật, bảo trì cho đến an toàn và quản lý chất lượng (QC/QA), kèm theo cách đọc (Romaji/Hiragana), Kanji, ý nghĩa tiếng Việt và ví dụ ngữ cảnh thực tế.
PHẦN 1: CƠ SỞ HÀNH NGỮ VÀ CẤU TRÚC THUẬT NGỮ CHUYÊN NGÀNH
Trước khi đi vào chi tiết từng nhóm từ, người học cần nắm vững logic cấu tạo từ vựng tiếng Nhật trong kỹ thuật cơ khí/đúc nhựa. Hầu hết các thuật ngữ đều là từ ghép (熟語 – Jukugo) kết hợp các Kanji mang ý nghĩa riêng biệt. Việc hiểu gốc Kanji giúp đoán nghĩa từ mới cực kỳ hiệu quả.
1.1. Các tiền tố, hậu tố Kanji “vạn năng” trong ngành đúc nhựa
| Kanji | Đọc (On-yomi) | Nghĩa cốt lõi | Ví dụ ứng dụng trong đúc nhựa |
|---|---|---|---|
| 成 | セイ (Sei) | Hình thành, hoàn thành, thành phẩm | 成形 – Đúc hình; 成形品 – Sản phẩm đúc; 成形機 – Máy đúc |
| 型 | ケイ (Kei) / ガタ (Gata) | Khuôn, mẫu, kiểu dáng | 金型 – Khuôn kim loại; 型締め – Khóa khuôn; 型開け – Mở khuôn |
| 圧 | アツ (Atsu) | Áp lực, ép | 射出圧 – Áp suất đúc; 保圧 – Áp suất giữ/ép thêm; 型締圧力 – Lực khóa khuôn |
| 温 | オン (On) | Nhiệt độ, độ nóng | 溶解温度 – Nhiệt độ nung chảy; 金型温度 – Nhiệt độ khuôn; 筒温度 – Nhiệt độ nòng |
| 速 | ソク (Soku) | Tốc độ | 射出速度 – Tốc độ đúc; 型開速度 – Tốc độ mở khuôn; スクリュー回転速度 – Tốc độ vặn vít |
| 時 | ジ (Ji) / トキ (Toki) | Thời gian | 冷却時間 – Thời gian làm nguội; 保圧時間 – Thời gian giữ áp; サイクルタイム – Chu kỳ thời gian |
| 量 | リョウ (Ryō) | Khối lượng, lượng | 射出量 – Lượng đúc; 計量 – Đo lường (vít đo lượng); 残留量 – Lượng dư thừa |
| 不 | フ (Fu) / ブ (Bu) | Không, phi, thiếu | 不良 – Khuyết tật/Đại hàng; 不完全 – Không hoàn toàn; 不具合 – Sự cố/Lỗi hỏng |
| 良 | リョウ (Ryō) | Tốt, đạt | 良品 – Sản phẩm tốt/Đạt; 良率 – Tỷ lệ đạt (Yield rate) |
| 調 | チョウ (Chō) | Điều chỉnh, tra soát | 調整 – Điều chỉnh; 温度調節 – Điều nhiệt; 色調 – Tonal màu sắc |
1.2. Quy ước đọc từ vựng Katakana (外来語 – Gairaigo) phổ biến năm 2026
Nhiều thuật ngữ hiện đại (đặc biệt là IoT, AI, phần mềm mô phỏng, vật liệu mới) dùng Katakana. Cần phân biệt âm “v” (ヴ), “th” (ス/ズ), “f” (フ).
- シミュレーション (Shimyurēshon) = Simulation (Mô phỏng – Moldflow).
- インダストリー4.0 (Indasutorī Yon Ten Zero) = Industry 4.0.
- スマートファクトリ (Sumāto Fakutorī) = Smart Factory.
- トレーサビリティ (Torēsabiriti) = Traceability (Truy xuất nguồn gốc).
- バイオプラスチック (Baio Purasuchikku) = Bioplastic.
- リサイクル (Risaikuru) = Recycle (Tái chế).
- マテリアル (Materiaru) = Material (Vật liệu – dùng thay 材料 trong một số ngữ cảnh Catalog).
PHẦN 2: TỪ VỰNG THEO QUY TRÌNH SẢN XUẤT (PROCESS FLOW)
Đây là phần lõi quan trọng nhất, được sắp xếp theo trình tự: Vật liệu → Máy đúc → Khuôn mẫu → Thiết lập thông số → Sản xuất → Kiểm tra → Bảo trì.
2.1. Vật Liệu Nguyên Liệu (原材料 – Genzairyō / 材料 – Zairyō)
| Từ vựng (Kanji/Kana) | Romaji | Nghĩa tiếng Việt | Ghi chú/Ngữ cảnh 2026 |
|---|---|---|---|
| ペレット | Puretto | Hạt nhựa (Pellet) | Đơn vị cơ bản cấp liệu. |
| ホッパー | Hoppā | Buồng chứa hạt nhựa (Hopper) | Có loại Hopper khô (ホッパードライヤー – Hopper Dryer). |
| 乾燥 | Kansō | Sấy khô / Khử độ ẩm | Bắt buộc cho PA (Nylon), PC, PBT, PET, PMMA… |
| 乾燥機 | Kansōki | Máy sấy khô (Dryer) | Có loại Honeycomb rotor (ハニカムローター) tiết kiệm năng lượng phổ biến 2026. |
| 露点 | Roten | Điểm sương (Dew point) | Tiêu chuẩn thường ≤ -40°C cho nhựa kỹ thuật. |
| 原料タンク | Gennyō Tanku | Thùng chứa nguyên liệu (Silo/Tank) | Dùng cho dòng chảy lớn, kết nối ống hút (コンベア – Conveyor). |
| マスターバッチ | Masutā Bacchi | Masterbatch (Chuẩn màu/Chuẩn chất) | Tỷ lệ trộn thường 1-5% (配合率 – Haigōritsu). |
| 再生材 | Saiseizai | Nhựa tái sinh/Reground | Regrind (ンラインド – Guraindo – từ Grind). Tỷ lệ cho phép (許容率 – Kyoyōritsu). |
| バージン材 | Bājin Zai | Nhựa nguyên sinh (Virgin resin) | Đối lập với Saiseizai. |
| 材料カード / 仕様書 | Zairyō Kādo / Shiyōsho | Thẻ vật liệu / Thông số kỹ thuật (TDS) | Luôn có tại máy. Chứa: Melt Index, Mật độ, Nhiệt độ nung, Điểm sương… |
| 吸湿性 | Kyūshitsusei | Tính hút ẩm (Hygroscopic) | Phân loại: 高吸湿, 低吸湿, 無吸湿. |
| 粒径 | Ryūkei | Kích thước hạt (Pellet size) | Ảnh hưởng đến độ ổn định cấp liệu (計量安定性). |
Câu ví dụ:
「この材料(ざいりょう)は吸湿性(きゅうしつせい)が高いため、乾燥(かんそう)条件を厳守(げんしゅ)してください。」
(Vật liệu này có tính hút ẩm cao, vì vậy vui lòng tuân thủ nghiêm ngặt điều kiện sấy khô.)
2.2. Cấu Tạo Máy Đúc Nhựa (射出成形機 – Shashutsu Seikeiki)
Có thể bạn quan tâm: Từ Vựng Chuyên Ngành Đóng Gói Công Nghiệp Tiếng Nhật: Từ Điển Toàn Diện & Xu Hướng 2026 Cho Kỹ Sư, Nhân Viên Xuất Nhập Khẩu Và Thực Tập Sinh
Hiểu tên bộ phận là điều kiện tiên quyết để hiểu manual bảo trì (取扱説明書 – Toriatsukai Setsumeisho) và giao tiếp khi máy lỗi (アラーム – Arāmu).
A. Bộ phận Đúc (射出装置 – Shashutsu Sōchi) – “Phía trước máy”
| Tên bộ phận | Romaji | Tên tiếng Việt | Chức năng/Kanji liên quan |
|---|---|---|---|
| ホッパー | Hoppā | Buồng nạp liệu | Nơi đổ pellet vào. |
| 筒 / バレル | Tsutsu / Bareru | Nòng đúc (Barrel) | Nơi nhựa được nung chảy, ép tiến. |
| スクリュー | Sukuryū | Vít đúc (Screw) | Tim của bộ phận đúc: Cấp liệu -> Nén -> Đúc. |
| ノズル | Nozuru | Vòi đúc (Nozzle) | Đầu ra nhựa chảy vào khuôn. Có loại Open nozzle (オープンノズル), Shut-off nozzle (シャットオフノズル/ニードルバルブノズル). |
| ヒーターバンド | Hītā Bando | Vòng đai nhiệt (Heater band) | Bọc ngoài nòng, chia thành các zone (ゾーン – Zōn): Nozzle zone, Front, Center, Rear. |
| サーモカップル | Sāmo Kappuru | Đôi nhiệt (Thermocouple) | Cảm biến nhiệt độ (J type, K type). Gắn vào nòng/nozzle. |
| 射出シリンダー | Shashutsu Shirindā | Xi lanh đúc (Injection cylinder) | Động lực đẩy vít tiến (Thủy lực hoặc Servo motor). |
| 計量モーター | Keiryō Mōtā | Động cơ vặn vít (Screw motor) | Quay vít để nhựa nén tiến về phía trước (Metering/Plasticizing). |
B. Bộ phận Khóa Khuôn (型締装置 – Katagata Sōchi) – “Phía sau máy”
| Tên bộ phận | Romaji | Tên tiếng Việt | Chức năng/Kanji liên quan |
|---|---|---|---|
| 固定盤 | Koteiban | Phiến cố định (Fixed platen) | Gắn nửa khuôn cố định (Fixed side / 固定側 – Koteigawa). |
| 可動盤 | Kadōban | Phiến động (Moving platen) | Chuyển động tiến/lùi, gắn nửa khuôn động (Movable side / 可動側 – Kadōgawa). |
| タイバー | Taibā | Thanh kéo (Tie bar) | 4 thanh thép dẫn hướng phiến động, chịu lực khóa khuôn. |
| 型締シリンダー / トグル | Katagata Shirindā / Tugoru | Xi lanh khóa / Cây khớp gối (Toggle) | Tạo lực khóa khuôn. Máy thủy lực dùng xi lanh, máy toggle dùng cơ cấu gối. |
| 金型取付面 | Kanagata Toritsuke Men | Mặt gắn khuôn (Platen face) | Kích thước lỗ gắn vít (ボルト穴 – Boruto Ana), lỗ định vị (ノックピン穴 – Nokku Pin Ana). |
| イジェクターロッド | Ijekutā Robu | Thanh đẩy (Ejector rod) | Đẩy thanh đẩy khuôn (Ejector plate) để tháo sản phẩm. |
| 型厚調整 | Katatsu Chōsei | Điều chỉnh độ dày khuôn (Mold thickness adjust) | Motor điều chỉnh (モーター調整) hoặc tay (ハンドル調整). |
C. Bảng Điều Khiển & Hệ Thống (操作盤・制御装置 – Sōsaban / Seigyo Sōchi)
| Từ vựng | Romaji | Nghĩa | Ghi chú 2026 |
|---|---|---|---|
| タッチパネル | Tatchi Paneru | Màn hình cảm ứng (HMI) | Kích thước lớn 15-21 inch, đa ngôn ngữ, kết nối MES/SCADA. |
| 操作モード | Sōsa Mōdo | Chế độ vận hành | 手動, 半自動, 全自動, セットアップ (Setup), 金型交換 (Mold change). |
| パラメータ | Paramēta | Tham số/Thông số | Được lưu theo レシピ (Reshipi – Recipe/Chương trình). |
| アラーム履歴 | Arāmu Rireki | Lịch sử báo động | Phân loại: Major (重大), Minor (軽微), Warning (警告). |
| 生産カウンター | Seisan Kauntā | Bộ đếm sản lượng | Total shot, Good shot, Defect shot, Cavity counter. |
| IOモニタ | Aiō Monita | Màn hình giám sát I/O | Kiểm tra cảm biến (Sensor), Van (Solenoid), Motor output. |
2.3. Khuôn Mẫu Đúc Nhựa (金型 – Kanagata / 金型 – Kanagata) – “Tim của quy trình”
Khuôn là yếu tố quyết định chất lượng, chi phí và chu kỳ. Kỹ sư Việt Nam cần giao tiếp chặt chẽ với bộ phận 金型設計 (Kanagata Sekkei – Thiết kế khuôn) và 金型メンテナンス (Kanagata Mentēnansu – Bảo trì khuôn).
A. Cấu tạo chính (主要構造 – Shuyō Kōzō)
| Từ vựng | Romaji | Tên tiếng Việt | Giải thích chi tiết |
|---|---|---|---|
| キャビティ | Kyabiti | Khuôn h lõi (Cavity) | Hình thành mặt ngoài sản phẩm. Thường gắn ở phía 固定側 (Koteigawa). |
| コア | Koa | Khuôn lõi (Core) | Hình thành mặt trong/lõi sản phẩm. Thường gắn ở phía 可動側 (Kadōgawa). |
| キャビティプレート | Kyabiti Purēto | Phiến khuôn (Cavity plate / A-plate) | Phần thép chính chứa cavity. |
| コアプレート | Koa Purēto | Phiến lõi (Core plate / B-plate) | Phần thép chính chứa core. |
| スペーサーブロック | Supēsā Burokku | Khối đệm (Spacer block / Back plate) | Nằm sau core plate, đỡ lực ép. |
| イジェクタープレート | Ijekutā Purēto | Phiến đẩy (Ejector plate / E-plate) | Chứa các chân đẩy, di chuyển để tháo sp. |
| リターンピン | Ritān Pin | Chân trả (Return pin / Sprue puller pin) | Đẩy phiến đẩy về vị trí ban đầu khi đóng khuôn. |
| ガイドピン / ブッシュ | Gaido Pin / Basshu | Chân dẫn / Buồng dẫn (Guide pin / Bushing) | Căn chỉnh 2 nửa khuôn (Alignment). Có loại セルフラブ (Self-lubricating). |
| ノックピン | Nokku Pin | Chân định vị (Dowel pin) | Định vị chính xác giữa các phiến thép. |
| スプルーブッシュ | Supurū Basshu | Buồng cổng (Sprue bushing) | Nơi nozzle máy chạm vào khuôn. Chịu nhiệt cao, độ cứng cao. |
B. Hệ thống Cổng Nhựa & Kênh Chảy (流路系統 – Ruro Keitō)
| Từ vựng | Romaji | Tên tiếng Việt | Phân loại/Đặc điểm |
|---|---|---|---|
| スプルー | Supurū | Cổng chính (Sprue) | Kênh nối nozzle -> Runner. Góc draft (テーパー – Tēpā) quan trọng. |
| ランナー | Ranā | Kênh phân phối (Runner) | Phân phối nhựa đến các cavity. ランナー径 (Runner diameter), ランナー長 (Runner length). |
| ゲート | Gēto | Cổng nhựa (Gate) | Điểm nhựa vào cavity. Quan trọng nhất. Xem chi tiết bảng dưới. |
| コールドスラグウェル | Kōrudo Suragu Ueru | Hố chứa nhựa lạnh (Cold slug well) | Thu nhựa lạnh đầu dòng tại cuối sprue/runner. |
| ホットランナー | Hotto Ranā | Hot Runner (Kênh nóng) | Xu hướng 2026: Tiết kiệm nguyên liệu, chu kỳ ngắn. Có Manifold (マニフォールド), Nozzle tip (ノズルチップ), Heater (ヒーター), Thermocouple (サーモカップル). |
| バルブゲート | Barubu Gēto | Van Gate (Valve gate) | Dùng kim đóng/mở gate chính xác (Sequential injection). |
C. Phân loại Gate (ゲート種類 – Gēto Shurui) – Cần thuộc lòng
| Loại Gate (Kanji/Kana) | Romaji | Tên tiếng Việt | Ưu/Nhược điểm & Ứng dụng |
|---|---|---|---|
| サイドゲート / エッジゲート | Saido Gēto / Ejji Gēto | Gate cạnh (Edge/Side gate) | Phổ biến, dễ gia công, vết gate to, cần cắt. |
| ピンゲート | Pin Gēto | Gate kim (Pin point gate) | Vết nhỏ, đẹp, tự cắt khi mở khuôn (3-plate mold). Áp lực cao. |
| サブマリンゲート / トンネルゲート | Sabamarin Gēto / Tonneru Gēto | Gate ngầm (Submarine/Tunnel gate) | Tự cắt, gắn ở core side, phù hợp tự động hóa. Góc khoan quan trọng. |
| ファンゲート | Fan Gēto | Gate rải (Fan gate) | Rộng, ép nhựa mỏng, giảm vết chảy (Flow mark/Jetting). |
| フィルムゲート | Firumu Gēto | Gate màng (Film/Flash gate) | Mỏng, rộng, cho sản phẩm phẳng, tránh vết xoắn. |
| ダイレクトゲート / スプルーゲート | Dairekuto Gēto / Supurū Gēto | Gate trực tiếp (Direct/Sprue gate) | Nhựa vào thẳng cavity qua sprue bushing. Áp lực thấp, vết to ở trung tâm. |
| タブゲート / イヤーゲート | Tabu Gēto / Iyā Gēto | Gate tab/tai (Tab/Ear gate) | Gate phụ gia ở cạnh, cắt dễ, che vết gate vào tab rồi cắt tab. |
| バルブゲート | Barubu Gēto | Gate van (Valve gate) | Hot runner, kiểm soát dòng chảy chính xác, không vết gate. |
D. Hệ thống Làm Nguội (冷却系統 – Reikyō Keitō) – Quyết định Cycle Time
| Từ vựng | Romaji | Tên tiếng Việt | Lưu ý kỹ thuật |
|---|---|---|---|
| 冷却水路 | Reikyō Suiro | Kênh nước làm nguội | Straight drilled (直穴 – Chokketsu), Baffle (バッフル – Baffuru), Bubbler (バブラー – Baburā), Conformal Cooling (コンフォーマル冷却 – 3D inox). |
| ウォータージャケット | Wōtā Jaketto | Áo nước (Water jacket) | Bọc quanh lõi/core lớn. |
| 流量計 | Ryūryōkei | Đồng hồ lưu lượng (Flow meter) | Bắt buộc trên manifold năm 2026 để cân bằng nhiệt độ (ΔT In/Out < 2-3°C). |
| 温度調節機 (チラー/モールドテンプコントローラー) | Ondo Chōsetsuki (Chirā / Mōrudo Tenpu Kontorōrā) | Máy điều nhiệt khuôn (MTC/Chiller) | Đơn vị: °C. Chức năng: Heat/Cool, Auto-tuning, Communication (RS485/Ethernet). |
| 結露対策 | Ketsuro Taisaku | Đối phó ngưng nước | Quan trọng khi làm nguội thấp (nhựa trong, cycle nhanh). Sử dụng 防露カバー (Bōro Kabā), điều khiển độ ẩm xưởng. |
| Oリング / パッキン | O Ringu / Pakkin | Vòng O / Packing (Gasket) | Kết nối hose -> khuôn. Vật liệu: Viton (耐熱), EPDM. Thay định kỳ (PM). |
E. Hệ thống Tháo Sản Phẩm (取出系統 – Toridashi Keitō)
| Từ vựng | Romaji | Tên tiếng Việt | Phân loại |
|---|---|---|---|
| イジェクターピン | Ijekutā Pin | Chân đẩy (Ejector pin) | Straight (直ピン), Shoulder (段付きピン – Dan-tsuki Pin), Blade (ブレードピン – Burēdo Pin), Sleeve (スリーブピン – Surību Pin). |
| スリーブ | Surību | Ống đẩy (Sleeve ejector) | Dùng cho boss, trụ tròn. Cần lỗ khoan chính xác (H7/g6). |
| ストリッパープレート / ストリッパーボルト | Sutorippā Purēto / Boruto | PhiếnStripper / Bolt Stripper | Tháo mặt phẳng lớn (Container cap), lực đều. |
| エアーブロー / エアーニッパー | Eā Burō / Eā Nippā | Blow khí / Kìm cắt khí | Hỗ trợ tháo sp dính, cắt runner tự động. |
| ロボット / 取出機 | Robotto / Toridashiki | Robot lấy sp / Tháo sp | Traverse (3-axis), Servo (5-6 axis), Side-entry (側面取出 – Sokumen Toridashi). Giao tiếp Euromap 67 / 12 / 82.3. |
F. Hành Trình & Kích Thước Khuôn (金型仕様 – Kanagata Shiyō)
| Từ vựng | Romaji | Nghĩa | Công thức/Đơn vị |
|---|---|---|---|
| 型開行程 / 型開ストローク | Katabira Kōtei / Katabira Sutorōku | Hành trình mở khuôn (Mold opening stroke) | mm. Phải > Chiều cao SP + Chiều cao Robot gripper. |
| 型厚 / 金型厚さ | Katatsu / Kanagata Atsusa | Độ dày khuôn (Mold height/Thickness) | Min ~ Max của máy. Min mold thickness quan trọng cho khuôn mỏng. |
| デイライト | Deiraito | Daylight (Khoảng cách max giữa 2 phiến) | = Max Mold Opening + Min Mold Thickness. |
| 型締力 | Katagata Ryoku | Lực khóa khuôn (Clamping force) | kN / Ton. Tính: Áp suất đúc x Diện tích đầu ra (Projected area). |
| 金型質量 | Kanagata Shitsuryō | Khối lượng khuôn (Mold weight) | kg. Phải < Max mold weight của máy (Moving side + Fixed side). |
| 取付穴ピッチ | Toritsuke Ana Picchi | Khoảng cách lỗ gắn (Bolt hole pattern) | Euromap / JIS / Custom. Kiểm tra trước khi treo khuôn. |
PHẦN 3: THÔNG SỐ KỸ THUẬT VÀ THIẾT LẬP MÁY (成形条件 – Seikei Jōken)
Đây là “ngôn ngữ” chung giữa Kỹ sư Process (工程技術 – Kōtei Gijutsu), Vận hành (オペレーター – Operētā) và Thiết kế khuôn. Việc nắm vững đơn vị, ký hiệu và ý nghĩa vật lý là bắt buộc.
3.1. Giai đoạn 1: Cấp Liệu & Nung Chảy (計量・可塑化 – Keiryō / Kasoka)
| Tham số (Kanji/Kana) | Romaji | Tên tiếng Việt | Đơn vị | Mô tả chức năng & Lưu ý 2026 |
|---|---|---|---|---|
| 計量ストローク / 計量終了位置 | Keiryō Sutorōku / Keiryō Shūryō Ichi | Hành trình cấp liệu / Vị trí kết thúc cấp liệu | mm | Quan trọng nhất kiểm soát lượng nhựa (Shot weight). Đặt = Khối lượng SP + Runner + Đệm (Cushion). |
| スクリュー回転数 | Sukuryū Kaitensū | Tốc độ vặn vít (Screw RPM) | rpm | Ảnh hưởng nhiệt độ nhựa (Ma sát), độ đồng nhất, thời gian cấp liệu. Thường 50-150 rpm. |
| 背圧 | Haia | Áp lực lưng (Back Pressure) | MPa / bar | Áp lực cản khi vít lùi. Tăng BP -> Nhựa đồng nhất, nhiệt cao, nhưng làm mòn vít/nòng, giảm sản lượng. Thường 5-20 bar. |
| 吸い戻し / サックバック | Suimodoshi / Sakku Bakku | Hút ngược (Suck back/Decompression) | mm | Hút vít lùi sau khi cấp liệu xong. Ngăn chảy nhựa (Drooling) tại nozzle. Quan trọng cho Hot runner, PA, POM. |
| 筒温度 (ノズル/フロント/センター/リア) | Tsutsu Ondo (Nozuru / Furonto / Sentā / Ria) | Nhiệt độ nòng (Nozzle/Front/Center/Rear) | °C | Profile nhiệt độ: Tăng dần từ Rear -> Nozzle. Tuân thủ TDS nhà cung cấp. Năm 2026 dùng PID auto-tuning. |
| ノズル温度 | Nozuru Ondo | Nhiệt độ vòi | °C | Thường cao hơn Front zone 10-20°C. Tránh đóng băng (Freeze off) hoặc cháy (Degradation). |
| ホッパー温度 | Hoppā Ondo | Nhiệt độ hopper | °C | Thường để thấp (50-80°C) hoặc tắt để không bị bridging (kẹt liệu) do nhựa mềm ở cổ hopper. |
3.2. Giai đoạn 2: Đúc Nhựa (射出 – Shashutsu) – Giai đoạn quan trọng nhất
A. Kiểm soát Tốc độ & Áp lực (多段階制御 – Tadankai Seigyo – Đa đoạn)
Máy hiện đại (2026) cho phép 10-20 đoạn tốc độ/áp lực.
| Tham số | Romaji | Tên tiếng Việt | Ý nghĩa vật lý |
|---|---|---|---|
| 射出速度 | Shashutsu Sokudo | Tốc độ đúc (Injection Speed) | mm/s. Tham số chủ đạo kiểm soát dòng chảy, vết chảy (Flow mark), Jetting, bẫy khí (Gas trap), độ chính xác chiều kỳ. |
| 射出圧力 (設定上限) | Shashutsu Atsuryoku (Settei Jōgen) | Áp lực đúc (Giới hạn cài đặt) | MPa. Áp lực tối đa máy cho phép. Máy sẽ không vượt quá giá trị này. Nếu đạt giới hạn -> Chuyển sang chế độ kiểm soát áp lực (Pressure limited). |
| 保圧切替 / 切替条件 | Hoatsu Kirikae / Kirikae Jōken | Điều kiện chuyển sang giữ áp (Switchover/Transfer) | Vị trí (Position – mm), Áp lực (Pressure – MPa), Thời gian (Time – s). Vị trí là phổ biến và ổn định nhất. |
| 保圧圧力 | Hoatsu Atsuryoku | Áp lực giữ áp (Holding/Packing Pressure) | MPa. Bù co ngót (Shrinkage), chống lõi co (Sink mark), đảm bảo trọng lượng/chi tiết. Thường 30-70% áp lực đúc. |
| 保圧時間 | Hoatsu Jikan | Thời gian giữ áp (Holding Time) | s. Phải đủ lâu để Gate đóng băng (Gate Seal/Freeze). Kiểm tra bằng đồ thị Trọng lượng SP vs Thời gian giữ áp. |
| 保圧速度 | Hoatsu Sokudo | Tốc độ giữ áp | mm/s. Thường đặt thấp (10-30% tốc độ đúc) để tránh ứng lực nội部. |
B. Các chế độ đúc đặc biệt (Special Injection Modes)
| Chế độ | Romaji | Tên tiếng Việt | Ứng dụng |
|---|---|---|---|
| 速度制御 / 流量制御 | Sokudo Seigyo / Ryūryō Seigyo | Kiểm soát tốc độ/lưu lượng | Chuẩn thông thường. |
| 圧力制御 | Atsuryoku Seigyo | Kiểm soát áp lực | Dùng cho sản phẩm mỏng, cần kiểm soát áp lực chính xác. |
| 多段階速度制御 | Tadankai Sokudo Seigyo | Đa đoạn tốc độ | Nhanh ở runner, chậm ở gate, nhanh ở thân, chậm ở cuối để tránh bẫy khí/bật lửa (Dieseling). |
| V-P切替 (Velocity-Pressure Switch) | Bui-Pī Kirikae | Chuyển V-P | Từ tốc độ sang áp lực. Cốt lõi của Scientific Molding. |
| 逆流防止弁 (チェックリング) | Gyakuryū Bōshi Ben (Chekku Ringu) | Van chống chảy ngược (Check ring/Non-return valve) | Bộ phận quan trọng trên vít. Mòn -> Chảy ngược -> Sai lượng đúc, lõi co. Cần PM kiểm tra. |
3.3. Giai đoạn 3: Làm Nguội & Tháo Sản Phẩm (冷却・取出 – Reikyō / Toridashi)
| Tham số | Romaji | Tên tiếng Việt | Đơn vị | Lưu ý tối ưu 2026 |
|---|---|---|---|---|
| 冷却時間 | Reikyō Jikan | Thời gian làm nguội (Cooling time) | s | Chiếm 60-80% Cycle time. Tối ưu: SP đủ cứng để tháo không biến dạng, đủ nguội để không co ngót sau tháo. |
| 型開速度 / 位置 | Katabira Sokudo / Ichi | Tốc độ/Vị trí mở khuôn | mm/s, mm | Chậm ở đầu (bảo vệ khuôn/sp), nhanh ở giữa, chậm ở cuối (chuẩn bị lấy robot). |
| 射出後退 / スクリュー後退 | Shashutsu Kōtai / Sukuryū Kōtai | Vít lùi sau đúc (Screw retract) | mm | Tách nozzle khỏi sprue bushing (tránh nóng chảy, bảo vệ nozzle). Thường 5-10mm. |
| イジェクタ前進/後退 | Ijekutā Zenshin / Kōtai | Chân đẩy tiến/lùi | mm, s | Số lần đẩy (単動/複動 – Tandō/Fukudō), độ trễ (Delay) so với mở khuôn. |
| 取出ロボット動作 | Toridashi Robotto Dōsa | Động tác robot lấy sp | – | Chu kỳ khô (Dry cycle) của robot phải < Cycle time máy. Giao tiếp Euromap. |
| エアーブロー時間 | Eā Burō Jikan | Thời gian blow khí | s | Làm sạch cavity, core, làm nguội sp. Áp lực khí nén (0.4-0.6 MPa). |
3.4. Tham Số Theo Dõi & Kiểm Soát Quá Trình (監視項目 – Kanshi Kōmoku) – Industry 4.0 / Scientific Molding
Năm 2026, các nhà máy Tier 1 yêu cầu bắt buộc theo dõi real-time:
| Chỉ số | Romaji | Tên tiếng Việt | Ý nghĩa kiểm soát chất lượng |
|---|---|---|---|
| 射出ピーク圧力 | Shashutsu Pīku Atsuryoku | Áp lực đỉnh đúc (Peak Injection Pressure) | Phản ánh độ nhớt nhựa, cản gate, mòn check ring. Báo động nếu > Upper/Lower limit. |
| 保圧終了圧力 | Hoatsu Shūryō Atsuryoku | Áp lực cuối giữ áp | Chỉ số ổn định quá trình Packing. |
| 計量時間 | Keiryō Jikan | Thời gian cấp liệu | Phải < Cooling time. Nếu > -> Máy chờ cấp liệu (Starvation) -> Tăng Cycle time. |
| クッション値 / 残留量 | Kusshon-chi / Zanryūryō | Giá trị đệm / Lượng dư (Cushion) | mm. Khoảng cách vít dư sau khi đúc xong. Quan trọng: Quá nhỏ -> Short shot, quá lớn -> Không kiểm soát được lượng nhựa. Target: 3-8mm. |
| サイクルタイム | Saikuru Taimu | Chu kỳ thời gian (Cycle Time) | s. Tổng thời gian 1 chu kỳ hoàn chỉnh. KPI chính của xưởng. |
| 型締力ピーク | Katagata Ryoku Pīku | Lực khóa đỉnh | Theo dõi bung khuôn (Flash), mòn toggle/xi lanh. |
| 溶解温度 (実測) | Yōkai Ondo (Jissoku) | Nhiệt độ nung thực tế (Melt temp) | Đo bằng kim nhiệt cắm vào nhựa chảy (Purge). So sánh với Set temp. |
PHẦN 4: PHÂN TÍCH KHUYẾT TẬT SẢN PHẨM (不良解析 – Furyō Kaiseki)
Việc đặt tên chính xác khuyết tật bằng tiếng Nhật là bước đầu để báo cáo (報告書 – Hōkokusho), đối phó (対策 – Taisaku) và cải thiện (改善 – Kaizen).
4.1. Danh Sách Khuyết Tật Phổ Biến (不良モード – Furyō Mōdo)
Có thể bạn quan tâm: Từ Vựng Chuyên Ngành Ô Tô Tiếng Nhật Toàn Tập 2026: Từ Cơ Bản Đến Nâng Cao Cho Kỹ Sư, Dịch Thuật Và Người Lao Động Xuất Khẩu
| Khuyết tật (Kanji/Kana) | Romaji | Tên tiếng Việt | Nguyên nhân chính (原因 – Gen’in) | Đối phó điển hình (対策 – Taisaku) |
|---|---|---|---|---|
| ショート / 充填不足 | Shōto / Jūten Fusoku | Short shot (Thiếu nhựa) | Áp lực thấp, tốc độ chậm, nhiệt độ thấp, gate nhỏ, kẹt khí, lượng đúc thiếu. | Tăng áp lực/tốc độ/nhiệt, mở rộng gate, thêm hơi thoát (Gas vent), tăng cushion. |
| バリ / フラッシュ | Bari / Furasshu | Bave/Flash (Răng cưa) | Lực khóa yếu, áp lực đúc quá cao, nhiệt độ quá cao, mòn face khuôn, khe hở parting line. | Tăng lực khóa, giảm áp lực/nhiệt độ, sửa khuôn (lapping), kiểm tra độ song song phiến. |
| ひけ / 陥没 | Hike / Kanbotsu | Lõi co / Sink mark | Co ngót tại chỗ dày (rib, boss), áp lực giữ thấp, thời gian giữ ngắn, gate đóng băng sớm, làm nguội kém. | Tăng áp lực/thời gian giữ, tăng kích thước gate, tối ưu làm nguội rib, thiết kế rib mỏng hơn (60% nominal wall). |
| ボイド / 気泡 | Boido / Kihō | Hốc rỗng / Bong bóng (Void/Bubble) | Co ngót nội bộ, bẫy khí, nhựa ẩm, áp lực giữ thấp. | Sấy khô kỹ, tăng áp lực/thời gian giữ, giảm nhiệt độ nung, thêm vent, dùng valve gate. |
| ウェルドライン / 溶接線 | Uerudorain / Yōsetsu-sen | Vết hàn / Vết nối (Weld line / Knit line) | Dòng chảy gặp nhau, nhiệt độ thấp, áp lực thấp, kẹt khí tại điểm gặp. | Tăng nhiệt độ/áp lực/tốc độ, thay đổi vị trí gate, thêm vent tại điểm gặp, đổi grade nhựa (High flow). |
| フローマーク / 流れ跡 | Furō Māku / Nagare Ato | Vết chảy (Flow mark / Jetting) | Tốc độ quá nhanh qua gate nhỏ (Jetting), nhiệt độ thấp, thiết kế gate sai. | Giảm tốc độ tại gate (Multi-stage), tăng nhiệt độ, đổi loại gate (Fan/Tab), tăng độ nhớt (Grade nhựa). |
| シルバー / 銀紋 | Shirubā / Ginmon | Vết bạc / Splay (Silver streak) | Độ ẩm (Moisture), khí phân hủy (Degradation gas), bẫy khí, bẩn nhựa. | Sấy khô đạt điểm sương, giảm nhiệt độ nung, kiểm tra residence time, làm sạch máy/khuôn. |
| バーン / 焦げ | Bān / Koge | Cháy / Đen (Burn / Dieseling) | Bẫy khí nén chảy (Dieseling), tốc độ quá nhanh, kẹt khí tại vent, nhựa phân hủy. | Mở rộng/Thêm Gas Vent (ガスベント), giảm tốc độ cuối chu kỳ, giảm nhiệt độ, kiểm tra check ring. |
| クラック / 亀裂 | Kurakku / Kiretsu | Nứt vỡ (Crack) | Ứng lực nội bộ cao (Residual stress), thiết kế góc nhọn, nhựa kém chịu va (PC, PMMA), tháo sp sai. | Annealing (焼き鈍し – Yaki-namashi), bo góc thiết kế (R), giảm ứng lực (giảm áp lực, tăng nhiệt độ khuôn), dùng robot tháo nhẹ nhàng. |
| 白濁 / 白化 | Hakudaku / Hakka | Trắng xám / Whitening | Ứng lực cắt/kéo tại gate, ejection, ma sát. Thường ở PC, PS, SAN. | Giảm tốc độ đúc, tăng nhiệt độ khuôn, bo góc ejector pin, dùng stripper plate, thay nhựa ít ứng lực hơn. |
| 色ムラ / 色飛び | Iro Mura / Iro Tobu | Màu không đều / Bay màu | Masterbatch phân tán kém, nhiệt độ quá cao phân hủy pigment, trộn lẫn nhựa cũ/mới, vết hàn. | Tăng Back pressure, giảm nhiệt độ nung, kiểm tra máy trộn (Mixer), làm sạch vết hàn. |
| 寸法不良 / 寸法外れ | Sunjō Furyō / Sunjō Hazure | Sai kích thước (Out of spec) | Co ngót không ổn định, nhiệt độ khuôn không đồng đều, áp lực giữ biến động, khuôn biến hình nóng. | Cân bằng nhiệt độ khuôn (ΔT In/Out), kiểm soát chặt Holding pressure/time, kiểm tra kích thước khuôn (열팽창 – Netsu Bōchō). |
| 反り / 変形 | Sori / Henkei | Uốn cong / Biến dạng (Warpage) | Co ngót không đồng hướng (Anisotropic shrinkage), chênh lệch nhiệt độ 2 mặt khuôn, thiết kế không đối xứng, tháo sp nóng. | Cân bằng nhiệt độ khuôn (Core/Cavity), tối ưu gate position, thiết kế đối xứng, tăng thời gian làm nguội, dùng jig giữ hình (治具 – Jigu). |
| ゲート残り / ゲート切れ不良 | Gēto Nokori / Gēto Kire Furyō | Dính gate / Cắt gate không sạch | Gate to, gate nhỏ, nhựa cứng (PC, POM), thiết kế gate sai, nhiệt độ nozzle cao. | Tối ưu kích thước/góc gate, giảm nhiệt độ nozzle, tăng thời gian làm nguội gate, dùng valve gate/hot runner. |
| エジェクタ跡 / 押し跡 | Ijekutā Ato / Oshi Ato | Vết chân đẩy / Vết ép | Chân đẩy quá to/sai vị trí, lực đẩy mạnh, SP chưa nguội, bề mặt lõi xù. | Tăng số lượng chân đẩy, dùng sleeve/blade pin, giảm lực đẩy, tăng thời gian làm nguội, mài polish lõi. |
4.2. Từ Vựng Phân Tích Nguyên Nhân (なぜなぜ分析 – Naze Naze Bunseki – 5 Why Analysis)
| Từ vựng | Romaji | Nghĩa | Vai trò trong báo cáo 8D/5Why |
|---|---|---|---|
| 真因 | Shin’in | Nguyên nhân gốc rễ (Root Cause) | Mục tiêu cuối cùng của 5Why. |
| 直接原因 | Chokusetsu Gen’in | Nguyên nhân trực tiếp | Gần nhất với khuyết tật (Ví dụ: Gate đóng băng sớm). |
| 間接原因 | Kansetsu Gen’in | Nguyên nhân gián tiếp | Hệ thống, quy trình, con người (Ví dụ: Không có quy chuẩn kiểm tra nhiệt độ khuôn). |
| 管理外れ | Kanri Hazure | Ngoài kiểm soát / Lệch chuẩn | Quá trình không tuân thủ SOP/Control Plan. |
| 変動要因 | Hendō Yōin | Yếu tố biến động (4M: Man, Machine, Material, Method) | Phân loại nguyên nhân. |
| 恒常対策 | Kōjō Taisaku | Đối phó thường trực / Đặc trị | Sửa chữa khuôn, thay phụ tùng, điều chỉnh thông số vĩnh viễn. |
| 暫定対策 | Zantei Taisaku | Đối phó tạm thời | Sàng lọc 100%, điều chỉnh thông số chờ sửa khuôn. |
| 水平展開 | Suihei Tenkai | Triển khai ngang / Chuyển giao bài học | Áp dụng đối phó cho các máy/khuôn/sp tương tự. |
| 再発防止 | Saihatsu Bōshi | Ngăn chặn tái phát | Bước D7 trong 8D Report. |
| 未然防止 | Mizen Bōshi | Phòng ngừa trước khi xảy ra | FMEA, Poka-yoke, Standardization. |
PHẦN 5: BẢO TRÌ VÀ SỬA CHỮA (保全 – Hozen)
Năm 2026, mô hình TPM (Total Productive Maintenance) và Predictive Maintenance (予知保全 – Yochi Hozen) dựa trên IoT sensor là tiêu chuẩn. Kỹ sư bảo trì và vận hành cần chung ngôn ngữ.
5.1. Phân Loại Bảo Trì
| Loại | Kanji/Kana | Romaji | Tên tiếng Việt | Nội dung |
|---|---|---|---|---|
| 日常点検 | Nichijō Tenken | Điểm검 hàng ngày (Daily Check) | Vận hành (Operator) làm: Mức dầu, nhiệt độ, tiếng kêu, rò rỉ, an toàn. | |
| 定期点検 / 定期保全 | Teiki Tenken / Teiki Hozen | Bảo trì định kỳ (Periodic Maintenance – PM) | Theo lịch (Tuần/Tháng/Quý/Năm): Thay dầu, bôi trơn, kiểm tra khe hở, siết vít, hiệu chuẩn cảm biến. | |
| 予防保全 | Yobō Hozen | Bảo trì phòng ngừa (Preventive Maintenance) | Dựa trên tuổi thọ lý thuyết/MTBF. Thay phụ tùng trước khi hỏng (Screw, Barrel, Check ring, Heater, O-ring, Seal kit). | |
| 予知保全 | Yochi Hozen | Bảo trì dự báo (Predictive Maintenance/CBM) | Xu hướng 2026: Dùng dữ liệu rung (振動 – Shindō), nhiệt độ, dòng điện, áp lực dầu, phân tích trend để dự đoán hỏng hóc. | |
| 事後保全 / 故障対応 | Jigo Hozen / Koshō Taiō | Sửa chữa sau hỏng (Corrective/Breakdown) | Khẩn cấp. Mục tiêu: MTTR (Mean Time To Repair) ngắn nhất. | |
| 改善保全 | Kaizen Hozen | Bảo trì cải thiện | Cải tiến thiết bị để dễ bảo trì hơn, giảm hỏng hóc, tăng năng suất. |
5.2. Phụ Tùng Tiêu Hao & Thay Thế Định Kỳ (消耗品 – Shōmōhin / 交換部品 – Kōkan Buhin)
| Phụ tùng | Romaji | Tên tiếng Việt | Chu kỳ tham khảo / Dấu hiệu thay |
|---|---|---|---|
| スクリュー / バレル | Sukuryū / Bareru | Vít / Nòng | 1-3 năm tùy nhựa (GF, Flame retardant mòn nhanh). Kiểm tra đường kính vít, độ tròn nòng. |
| チェックリング / 逆流防止弁 | Chekku Ringu / Gyakuryū Bōshi Ben | Van kiểm tra / Van chống chảy ngược | 6-12 tháng. Dấu hiệu: Cushion không ổn định, áp lực đỉnh dao động, short shot ngẫu nhiên. |
| ノズルチップ / ノズル本体 | Nozuru Chippu / Nozuru Hontai | Mũi vòi / Thân vòi | 6-12 tháng. Mòn, nứt, rò rỉ nhựa. |
| ヒーターバンド | Hītā Bando | Vòng đai nhiệt | Hỏng cháy, đứt dây, nhiệt độ không lên/không kiểm soát (Overshoot). Kiểm tra điện trở (Ω). |
| サーモカップル (J/K type) | Sāmo Kappuru | Đôi nhiệt | Sai lệch nhiệt độ, ngắt mạch (Open), ngắn mạch. Hiệu chuẩn năm 1 lần. |
| オイルシール / パッキン / Oリング | Oiru Shīru / Pakkin / O Ringu | Seal dầu / Packing / Vòng O | Rò rỉ dầu/hydraulic. Thay khi tháo xi lanh, pump. Vật liệu: NBR, Viton (耐熱), PTFE. |
| 作動油 / 油圧作動油 | Sayū / Yatsu Sayū | Dầu thủy lực | Thay 2000-4000h hoặc 1 năm. Kiểm tra độ nhớt, độ ẩm, độ sạch (NAS class / ISO 4406). |
| フィルターエレメント | Firutā Eremento | Lõi lọc dầu | Thay cùng dầu hoặc khi chỉ báo áp lực lọc báo động. |
| タイバーブッシュ / ナット | Taibā Basshu / Natto | Buồng dẫn thanh kéo / Écrou | Kiểm tra khe hở, mài mòn, siết moment định kỳ. |
| イジェクターピン / スリーブ | Ijekutā Pin / Surību | Chân đẩy / Ống đẩy | Mòn đầu, cong, gãy. Thay khi PM khuôn. |
| ガスベント / ベントインサート | Gasu Bento / Bento Insāto | Hơi thoát / Insert vent | Tắc bẩn, mòn. Vệ sinh/lắp mới khi PM khuôn. |
| ホットランナーヒーター / サーモカップル | Hotto Ranā Hītā / Sāmo Kappuru | Heater/TC Hot runner | Rất quan trọng. Hỏng -> Mất nhiệt độ cavity -> Khuyết tật hàng loạt. Dự trữ sẵn (Spare parts). |
| マニフォールド / ノズルボディ | Manifōrudo / Nozuru Bodi | Manifold / Thân vòi HR | Sửa chữa chuyên nghiệp (Re-tip, Re-bore) hoặc thay mới. Chi phí cao. |
5.3. Từ Vựng Quy Trình Sửa Chữa & Tháo Lắp (修理・分解組立 – Shūri / Bunkai Kumitate)
| Từ vựng | Romaji | Nghĩa | Ngữ cảnh |
|---|---|---|---|
| 分解 | Bunkai | Tháo bóc / Phân giải | Tháo vít, nòng, khuôn, xi lanh. |
| 組立 | Kumitate | Lắp ráp | Lắp lại theo trình tự ngược, siết moment. |
| 洗浄 | Senjō | Vệ sinh / Rửa | Rửa vít, nòng, khuôn, hot runner bằng dung môi/nhựa rửa (Purging compound). |
| 研磨 / バフ掛け | Kenma / Bafu Kake | Mài / Buff (Polish) | Sửa vết xước trên khuôn, vít, chân đẩy. #400 -> #800 -> #1000 -> Diamond paste. |
| メッキ / メッキ剥離 | Mekki / Mekki Hakuri | Mạ / Bóc mạ | Cr plating (Crom), Ni-P (Nikken). Sửa mòn, tăng độ cứng, giảm ma sát. |
| 熱処理 / 焼入れ / 焼き戻し | Netsu Shori / Yakiire / Yakimodoshi | Xử lý nhiệt / Luyện / Khử ứng lực | Sửa khuôn biến dạng, tăng độ cứng (HRC). |
| 溶接 / 肉盛り溶接 | Yōsetsu / Nikimori Yōsetsu | Hàn / Hàn đắp (Weld build-up) | Sửa hỏng hóc khuôn (gãy góc, mòn sâu). Cần heat treatment sau hàn. |
| 寸法検査 / 三次元測定 | Sunjō Kensa / Sanjigen Sokutei | Kiểm tra kích thước / Đo CMM | Kiểm tra khuôn, sản phẩm, vít, nòng sau sửa chữa. |
| 試運転 / 試射 | Shiunten / Shisha | Chạy thử / Đúc thử | Sau PM, sửa chữa, thay khuôn. Kiểm tra: Không rò rỉ, thông số ổn định, SP đạt. |
| 立ち上げ | Tachiage | Khởi động / Ramp-up | Quá trình từ chạy thử -> Ổn định -> Sản xuất lượng lớn. |
| 段取り替え / 金型交換 | Dandori Gae / Kanagata Kōkan | Chuyển đổi dây chuyền / Đổi khuôn | SMED (Single Minute Exchange of Die). Mục tiêu < 10-30 phút. Chuẩn bị outside/inside. |
PHẦN 6: QUẢN LÝ CHẤT LƯỢNG VÀ KIỂM TRA (品質管理 – Hinshitsu Kanri / 検査 – Kensa)
6.1. Hệ Thống Quản Lý Chất Lượng (QMS) & Chứng Chỉ
| Từ vựng | Romaji | Nghĩa | Bối cảnh 2026 |
|---|---|---|---|
| IATF 16949 | Ai Ei Tī Efu Ichiman Rokkyū Yon Kyū | Chuẩn chất lượng ô tô | Bắt buộc Tier 1. Audit định kỳ (内部監査 – Naibu Kansa, 外部監査 – Gaibu Kansa). |
| ISO 9001 / 14001 | Aisu Kyūsen Zero Ich / Ichiman Yon Zero Zero Ich | Chuẩn QMS / Môi trường | Cơ sở. |
| VDA 6.3 | Fau Dī Ē Roku Ten San | Chuẩn audit quá trình Đức | Yêu cầu của khách hàng Đức (VW, BMW, Bosch…). |
| PPAP | Pī Pī Ē Pī | Production Part Approval Process | Quy trình phê duyệt bộ phận sản xuất. 19 yếu tố (Element 1-19). Level 1-5. |
| APQP | Ē Pī Kyū Pī | Advanced Product Quality Planning | Lập kế hoạch chất lượng trước sản xuất. 5 giai đoạn. |
| FMEA (DFMEA / PFMEA) | Efu Emu Ī Ē (Dī Efu / Pī Efu) | Phân tích chế độ hỏng tiềm ẩn (Thiết kế / Quá trình) | Cốt lõi APQP. RPN = S x O x D. Năm 2026 dùng AI hỗ trợ FMEA. |
| MSA (GR&R) | Emu Esu Ē (Jī Āru Ando Āru) | Phân tích hệ thống đo lường (Gage R&R) | Kiểm tra thiết bị đo (CMM, Micrometer, Vision system) có tin cậy không. %GRR < 10% (Good), 10-30% (Marginal), >30% (Poor). |
| SPC / Cp / Cpk | Esupīshī / Shī Pī / Shī Pī Kē | Kiểm soát quá trình thống kê / Chỉ số khả năng quá trình | Cp/Cpk ≥ 1.33 (bắt buộc), ≥ 1.67 (mong muốn). Theo dõi real-time trên MES. |
| Control Plan (管理計画書) | Kanri Keikakusho | Kế hoạch kiểm soát | Tài liệu “luật chơi” xưởng: Kiểm tra gì, khi nào, bằng gì, ai làm, phản ứng thế nào (Reaction Plan). |
| PSW (Part Submission Warrant) | Pī Esu Daburyū | Bảo chứng trình trình bộ phận | Trang bìa gói PPAP, ký bởi nhà cung cấp và khách hàng. |
6.2. Thiết Bị Đo Lường & Kiểm Tra (測定器 – Sokuteiki / 検査装置 – Kensa Sōchi)
| Thiết bị | Romaji | Tên tiếng Việt | Ứng dụng |
|---|---|---|---|
| 三次元測定機 (CMM) | Sanjigen Sokuteiki | Máy đo 3 tọa độ (CMM) | Đo kích thước chính xác cao, GD&T, báo cáo tự động. |
| 画像寸法測定器 | Gazō Sunpō Sokuteiki | Máy đo kích thước quang học / Vision | Đo nhanh 2D, nhiều điểm, tự động so sánh CAD. |
| 投影機 / プロジェクター | Tōeiki / Purojekutā | Máy chiếu hình bóng (Profile projector) | Đo contour, góc, răng cưa nhỏ. |
| マイクロメータ / ノギス / ダイヤルゲージ | Maikuromēta / Nogisu / Daiyaru Gēji | Micrometer / Caliper / Dial gauge | Đo thủ công cơ bản. Cần hiệu chuẩn (校正 – Kōsei). |
| 硬度計 | Kōdokei | Máy đo độ cứng | Rockwell (HR), Vickers (HV), Shore (Độ cứng cao su/nhựa mềm). |
| 比重計 / 密度計 | Hijūkei / Mitsudokei | Máy đo trọng lượng riêng / Mật độ | Kiểm tra vật liệu, độ rỗng (Void) sản phẩm. |
| 引張試験機 / 衝撃試験機 | Inppai Shikenki / Shōgeki Shikenki | Máy thử kéo / Thử đập (Izod/Charpy) | Kiểm tra tính chất cơ học (Tensile, Impact). |
| MFR / MVR 測定器 (溶融指数) | Emu Efu Āru / Emu Bui Āru Sokuteiki | Máy đo chỉ số chảy nhựa (Melt Flow Rate) | Kiểm tra nguyên liệu đầu vào (IQC), kiểm soát độ phân hủy. |
| 水分計 (カールフィッシャー / 赤外線) | Bunsukei (Kāru Fisshā / Sekigaisen) | Máy đo độ ẩm (Karl Fischer / Hồng ngoại) | Bắt buộc kiểm tra độ ẩm pellet trước khi đúc (IQC/Process). |
| 色差計 | Shokusa Kei | Máy đo độ chênh lệch màu (Colorimeter) | ΔE (Delta E) so với mẫu chuẩn (Master). D65 light source. |
| 光沢計 | Kōtakkei | Máy đo độ bóng (Gloss meter) | 20°, 60°, 85°. Kiểm tra bề mặt. |
6.3. Xử Lý Khuyết Tật & Báo Cáo (不良処理 – Furyō Shori / 報告 – Hōkoku)
| Từ vựng | Romaji | Nghĩa | Quy trình |
|---|---|---|---|
| 不良品 / NG品 | Furyōhin / Enu Jī Hin | Sản phẩm khuyết tật / Hàng NG | Phân loại: Critical (重大 – Jūdai), Major (主要 – Shuyō), Minor (軽微 – Keibi). |
| 選別 / 仕分け | Senbetsu / Shiwake | Sàng lọc / Phân loại | 100% check (全数検査 – Zensū Kensa) hoặc Sampling (抜き取り検査 – Nukitori Kensa). |
| 隔離 / ホールド | Kakuri / Hōrudo | Cách ly / Giữ hàng | Khu vực 隔離置場 (Kakuri Chijō). Dán thẻ 赤札 (Aka Fuda – Thẻ đỏ). |
| 判定 / ディスポジション | Hantei / Disupojishon | Phán định / Xử lý | 使用可 (Shiyō Ka – Dùng được/Concession), 選別 (Senbetsu – Sàng lọc), 修正 (Shūsei – Sửa chữa/Rework), 廃棄 (Haiki – Hủy hủy/Scrap), 返品 (Henpin – Trả về NCC). |
| 特採 / 特別採用 | Tokusai / Tokubetsu Saiyō | Chấp nhận đặc biệt (Concession/Deviation) | Yêu cầu khách hàng kýoffs (許可 – Kyoka). Có thời hạn, số lượng giới hạn. |
| 是正処置 / 修正処置 | Zesei Shochi / Shūsei Shochi | Hành động chỉnh sửa / Hành động sửa chữa | Correction (修正) vs Corrective Action (是正). |
| なぜなぜ分析 / 5Why | Naze Naze Bunseki | Phân tích 5 tại sao | Công cụ tìm Root Cause. |
| 魚の骨図 / 特性要因図 | Sakana no Hone Zu / Tokusei Yōin Zu | Biểu đồ xương cá / Ishikawa / 4M | Phân loại nguyên nhân: Man, Machine, Material, Method (+ Environment, Management). |
| 8Dレポート / 問題解決報告書 | Eito Dī Repōto / Mondai Kaiketsu Hōkokusho | Báo cáo 8D / Giải quyết vấn đề | D0-D8. Chuẩn VDA/Ford/GM/Toyota. Bắt buộc cho khuyết tật Major/Critical. |
| 横展開 / 水平展開 | Yoko Tenkai / Suihei Tenkai | Triển khai ngang | Kiểm tra các dòng sp, máy, khuôn, nhà máy khác có cùng rủi ro không. |
PHẦN 7: AN TOÀN LAO ĐỘNG VÀ MÔI TRƯỜNG (安全・環境 – Anzen / Kankyō)
Có thể bạn quan tâm: Từ Vựng Chuyên Ngành Xây Dựng Trong Tiếng Nhật: Bí Kíp Chinh Phục Công Trình & Làm Việc Tại Nhật Bản Năm 2026
Tuân thủ Luật An toàn lao động Việt Nam và tiêu chuẩn ISO 45001, ISO 14001, cùng quy định an toàn Nhật Bản (JIS, JHA).
7.1. Từ Vựng An Toàn Xưởng Đúc Nhựa (現場安全 – Genba Anzen)
| Từ vựng | Romaji | Nghĩa | Áp dụng thực tế |
|---|---|---|---|
| 危険予知活動 (KY活動) | Kiken Yochi Katsudō (Kē Wai Katsudō) | Hoạt động nhận biết nguy hiểm (KYT) | Làm hàng ngày trước ca. Trình tự: 1.作業内容, 2.危険個所, 3.対策, 4.目標. |
| リスクアセスメント | Risuku Asesumento | Đánh giá rủi ro (Risk Assessment) | Đối tượng: Máy, Khuôn, Hóa chất, Quy trình. Xác định: Severity (重大度), Occurrence (発生頻度), Detection (発見容易性). |
| 安全柵 / ライトカーテン | Anzen Saku / Raito Kāten | Rào chắn an toàn / Rào chắn ánh sáng (Light curtain) | Vùng nguy hiểm: Khuôn đóng/mở, Robot hoạt động. Kiểm tra chức năng hàng ngày. |
| 非常停止ボタン (E-Stop) | Hijō Teishi Botan | Nút dừng khẩn cấp (Mushroom head) | Màu đỏ, nền vàng. Vị trí dễ thấy, dễ bấm. Test chức năng định kỳ. |
| ロックアウト・タグアウト (LOTO) | Rokkuauto Taggauto | Khóa – Gắn thẻ (Lockout-Tagout) | Bắt buộc khi bảo trì, sửa chữa, vệ sinh khuôn, tháo kẹt. Nguồn: Điện, Thủy lực, Khí nén, Trọng lực. |
| 挟み込み / 挟まれ | Hazamikomi / Hazumare | Kẹp / Bị kẹp | Nguy hiểm #1 ngành đúc: Giữa 2 nửa khuôn, Phiến động – Thanh kéo, Robot – Khuôn. |
| 熱傷 / 火傷 | Nesshō / Yakedo | Bỏng / Bỏng nóng | Nozzle, Nòng, Khuôn nóng, Nhựa chảy, Máy sấy. Đeo 耐熱手袋 (Taion Teibukuro – Găng tay chịu nhiệt). |
| 粉塵 / 粉じん | Fun-jin | Bụi mịn / Bụi nhựa | Xay nhựa, trộn masterbatch, vệ sinh. Đeo 防塵マスク (Bōjin Masuku – Khẩu trang phòng bụi). Hệ thống hút bụi (集塵機 – Shūjinki). |
| 有機溶剤 / 有機則 | Yūki Yōzai / Yūki Soku | Dung môi hữu cơ / Quy định dung môi | Dung môi rửa khuôn (Acetone, MEK, Toluene…). Tuân thủ 有機溶剤中毒予防規則. Thông gió, đeo khẩu trang phòng khí (防毒マスク – Bōdoku Masuku). |
| 騒音 / 聴力検査 | Sōon / Chōryoku Kensa | Ồn / Kiểm tra thính lực | Máy xay, nén khí, đúc tốc độ cao. Đeo 耳栓 / イヤーマフ (Mimisenu / Iyāmafu). Kiểm tra thính lực 6 tháng/lần. |
| 5S (整理・整頓・清掃・清潔・躾) | Gō Esu (Seiri, Seiton, Seisō, Seiketsu, Shitsuke) | 5S | Nền tảng an toàn, chất lượng, năng suất. Red Tag (赤札) cho vật không cần. Shadow board (影絵板 – Kagee Ban) cho công cụ. |
| ヒヤリハット (Hiyari Hatto) | Hiyari Hatto | G差点 (Near miss) | Báo cáo sự cố “gần như xảy ra tai nạn”. Phân tích để ngăn chặn tai nạn thực sự. Heinrich’s Law: 1:29:300. |
7.2. Môi Trường & Phát Triển Bền Vững (環境・SDGs – Kankyō / Esu Dī Jīzu) – Xu hướng bắt buộc 2026
| Từ vựng | Romaji | Nghĩa | Hành động tại xưởng |
|---|---|---|---|
| カーボンニュートラル | Kābon Nyūtoraru | Trung hòa Carbon (Carbon Neutral) | Mục tiêu Net Zero 2050. Đo lường CO2排出量 (CO2 Haishutsuryō). |
| 省エネ / 節電 | Shōene / Setsuden | Tiết kiệm năng lượng / Tiết kiệm điện | Máy Servo (Servo motor), Inverter bơm nước, Heater band cách nhiệt (断熱シート – Dan’etsu Shīto), LED照明. |
| 再生材使用率 | Saiseizai Shiyōritsu | Tỷ lệ sử dụng nhựa tái chế | KPI quan trọng. Closed-loop recycling (Runner -> Grinder -> Hopper). Post-consumer recycled (PCR). |
| バイオプラスチック / 生分解性プラスチック | Baio Purasuchikku / Seibunkai-sei Purasuchikku | Nhựa sinh học / Nhựa phân hủy sinh học | PLA, PHA, PBS, Bio-PE, Bio-PP. Yêu cầu sấy khô, điều chỉnh thông số riêng. |
| 廃棄物削減 / 3R (Reduce, Reuse, Recycle) | Haikibutsu Sakugen / Suru Āru | Giảm rác thải / 3R | Giảm Runner (Hot runner, Valve gate), Tái chế Runner/NG parts, Phân loại rác nghiêm ngặt (産業廃棄物 – Sangyō Haikibutsu). |
| グリーン調達 / グリーン購入 | Gurīn Chōtatsu / Gurīn Kōnyū | Mua sắm xanh / Thu mua xanh | Yêu cầu NCC cung cấp SDS (Safety Data Sheet), Chứng nhận RoHS, REACH, Conflict Minerals (CMRT), CO2 data. |
| LCA (Life Cycle Assessment) | Eru Shī Ē | Đánh giá vòng đời | Tính toán Carbon Footprint (CFP) của sản phẩm từ Cradle-to-Gate/Grave. |
PHẦN 8: CÁC MẪU CÂU GIAO TIẾP THỰC TẾ TẠI XƯỜNG (現場会話 – Genba Kaiwa) – CẬP NHẬT 2026
Đoạn này giúp bạn “sống sót” và làm việc chuyên nghiệp trong môi trường 100% tiếng Nhật hoặc lai Việt-Nhật.
8.1. Ca làm việc & Bàn giao ca (シフト引き継ぎ – Shifuto Hikitsugi)
Ca sáng báo cáo cho ca chiều / Ca đêm:
「今晩の引き継ぎです。
1号機(いちごうき)、PA66 GF30の金型(かなかた)No. A-2025で生産中です。
成形条件(せいけいじょうけん)はレシピNo. 15で固定(こてい)しています。
今朝(けさ)、ショート(しょーと)が頻発(ひんぱつ)したため、計量終了位置(けいりょうしゅうりょういち)を2mm前進(ぜんしん)させ、背圧(はいあつ)を5bar上げ(あげ)ました。その後安定(あんてい)しています。
金型温度(かなかたおんど)は設定(せってい)90℃ですが、実測(じっそく)で85℃前後です。チラー(ちらー)のフィルター(ふぃるたー)が目詰まり(めつまり)気味なので、次回(じかい)の休憩(きゅうけい)時に清掃(せいそう)をお願いします。
ロボット(ろぼっと)のグリッパー(ぐりっぱー)のエアーブロー(えあーぶろー)が弱い(よわい)です。ノズル(のずる)の詰まり(つまり)確認(かくにん)を。
以上(いじょう)、よろしく(よろしく)。」
(Bản dịch: Đây là bàn giao ca đêm. Máy 1 đang chạy PA66 GF30 khuôn A-2025. Điều kiện Recipe 15. Sáng nay Short shot liên tục -> Tiến vị trí cấp liệu 2mm, tăng Back pressure 5bar. Sau đó ổn định. Nhiệt độ khuôn set 90°C nhưng thực tế 85°C. Bộ lọc Chiller bị tắc, nhờ ca sau vệ sinh lúc nghỉ. Robot gripper blow yếu, check kẹt nozzle. Nhờ anh em.)
8.2. Phát hiện khuyết tật & Yêu cầu hỗ trợ (不良発見・応援要請 – Furyō Hakken / Ōen Yōsei)
Vận hành báo cho Kỹ sư Process / Team Leader:
「リーダー、1号機でシルバー(しるばー)が出ています(でています)。キャビティ3(きゃびてぃーさん)だけです。
乾燥機(かんそうき)の露点(ろてん)を確認(かくにん)したら-20℃でした。基準(きじゅん)は-40℃以下です。
ホッパー(ほっぱー)の乾燥時間(かんそうじかん)も足りていない(たりていない)かもしれません。材料カード(ざいりょうかーど)だと4時間(よじかん)ですが、今2時間半(にじかんはん)しか回っていません。
至急(しきゅう)、乾燥条件(かんそうじょうけん)の見直し(みなおし)と材料交換(ざいりょうこうかん)を指示(しじ)願います。金型(かなかた)のガスベント(がすべんと)も念のため(ねんのため)確認します。」
(Bản dịch: Leader, máy 1 bị Silver streak (vết bạc) chỉ ở cavity 3. Check độ sương máy sấy -20°C (chuẩn -40°C). Thời gian sấy có thể thiếu (chuẩn 4h, thực tế 2.5h). Xin chỉ đạo gấp xem lại điều kiện sấy và đổi liệu. Cũng check gas vent khuôn cho chắc.)
8.3. Bảo trì định kỳ & Sửa chữa khẩn (定期保全・故障対応 – Teiki Hozen / Koshō Taiō)
Có thể bạn quan tâm: Tổng Hợp Từ Vựng Chuyên Ngành Xây Dựng Tiếng Nhật PDF Mới Nhất 2026: Từ Cơ Bản Đến Nâng Cao, Kèm Link Tải Miễn Phí Và Học Tập Hiệu Quả
Kỹ sư bảo trì báo cho Quản lý sản xuất / Điều độ:
「生産管理(せいさんかんり)さん、3号機(さんごうき)の次回(じかい)月次点検(げつじてんけん)の日程(にってい)を相談(そうだん)したいです。
今月(こんげつ)の最終週(さいしゅうしゅう)の土曜日(どようび)の夜勤明け(やきんあけ)、午前中(ごぜんちゅう)で4時間(よじかん)確保(かくほ)できますか?
作業内容(さぎょうないよう)は、スクリュー(すくりゅー)抜き(ぬき)、バレル(ばれる)内洗浄(せいそう)、チェックリング(ちぇっくりんぐ)交換、ノズルチップ(のずるちっぷ)交換、ヒーターバンド(ひーたーばんど)全ゾーン絶縁抵抗測定(ぜつえんていこうそくてい)です。
金型(かなかた)も同時(どうじ)に降ろして(おろして)、ガスベント清掃(がすべんとせいそう)とイジェクターピン(いじぇくたーぴん)給脂(きゅうし)をやりたいです。
セットアップ(せっとあっぷ)含めて半日(はんにち)見込み(みこみ)です。よろしくご検討(けんとう)ください。」
(Bản dịch: Anh/chị Quản lý SX, muốn bàn lịch PM hàng tháng máy 3. Cuối tuần này thứ 7 sáng sau ca đêm, 4h được không? Nội dung: Tháo vít, rửa nòng, đổi check ring, nozzle tip, đo điện trở cách nhiệt heater. Cùng lúc tháo khuôn vệ sinh gas vent, bôi mỡ ejector pin. Kể cả setup thì nửa ngày. Nhờ xem xét.)
8.4. Thử khuôn mới / Chuyển khuôn (新金型試し / 金型交換 – Shin Kanagata Tameshi / Kanagata Kōkan)
Kỹ sư Process hướng dẫn Operator / Setup man:
「では、新金型(しんかなかた)No. B-2026の初回試射(しょかいししゃ)を始めます(はじめます)。
まず、金型取付(かなかたとりつけ)、配管(はいかん)、配線(はいせん)の確認(かくにん)をダブルチェック(だぶるちぇっく)で。
型厚(かたあつ)セットして、型開(かたびら)、型締(かたため)の低圧(ていあつ)動作(どうさ)を手動(しゅどう)で確認(かくにん)。イジェクタ(いじぇくたー)ストロークも手動(しゅどう)で。
材料(ざいりょう)はPC/ABS。乾燥(かんそう)確認OKですか?露点(ろてん)-40℃以下、材料温度(ざいりょうおんど)確認。
初回(しょかい)は低速(ていそく)、低圧(ていあつ)、ショート(しょーと)で様子見(ようすみ)します。バリ(ばり)、ショート(しょーと)、ウェルド(うぇるど)、ガス焼け(がすやけ)を重点(じゅうてん)に目視(もし)でチェック。
計量終了位置(けいりょうしゅうりょういち)は概算(がいさん)で入れて(いれて)おいて、保圧(ほあつ)はゼロ(ぜろ)から徐々に(じょじょに)上げます。
異常(いじょう)があったら即座(そくざ)に非常停止(ひじょうていし)。頼みます(たのみます)。」
(Bản dịch: Bắt đầu thử khuôn mới B-2026. Trước tiên double-check gắn khuôn, piping, wiring. Set độ dày khuôn, check mở/khóa low pressure thủ công, ejector thủ công. Vật liệu PC/ABS, check sấy OK? Điểm sương -40°C. Lần đầu đúc low speed, low pressure, short shot để quan sát. Check bave, short, weld, gas burn. Vị trí cấp liệu ước lượng, holding pressure từ 0 tăng dần. Có bất thường thì bấm E-stop ngay. Nhờ các anh.)
PHẦN 9: TỔNG HỢP TỪ VỰNG THEO CHỦ ĐỀ (QUICK REFERENCE) – DÙNG TRA CỨU NHANH
9.1. Nhóm Động Từ Chuyên Ngành (Động từ 3 / Suru-verbs占优势)
| Động từ (Kanji + する) | Romaji | Nghĩa tiếng Việt |
|---|---|---|
| 成形する | Seikei Suru | Đúc hình |
| 計量する | Keiryō Suru | Cấp liệu / Đo lượng |
| 可塑化する | Kasoka Suru | Nhựa hóa / Nung chảy đồng nhất |
| 射出する | Shashutsu Suru | Đúc / Tiêm nhựa |
| 保圧する | Hoatsu Suru | Giữ áp / Ép thêm |
| 冷却する | Reikyō Suru | Làm nguội |
| 型開する / 型締する | Katabira Suru / Katagata Suru | Mở khuôn / Khóa khuôn |
| 取出す | Toridasu | Lấy ra (Tháo sản phẩm) |
| 段取り替える | Dandori Kaeru | Chuyển đổi dây chuyền / Đổi khuôn |
| 試射する | Shisha Suru | Đúc thử |
| 調整する | Chōsei Suru | Điều chỉnh |
| 点検する | Tenken Suru | Điểm kiểm |
| 交換する | Kōkan Suru | Thay thế |
| 洗浄する | Senjō Suru | Vệ sinh / Rửa |
| バリ取りする | Bari Tori Suru | Cắt răng cưa / Xử lý bave |
| 選別する | Senbetsu Suru | Sàng lọc |
| 廃棄する | Haiki Suru | Hủy / Vứt bỏ |
| 報告する | Hōkoku Suru | Báo cáo |
| 改善する | Kaizen Suru | Cải thiện / Kaizen |
9.2. Nhóm Tính Từ / Trạng Từ Chỉ Trạng Thái (Thường dùng trong báo cáo Daily/Shift report)
| Từ vựng | Romaji | Nghĩa | Ví dụ |
|---|---|---|---|
| 安定 | Antei | Ổn định | 成形が安定しています。 (Đúc ổn định.) |
| 不安定 | Fuantei | Không ổn định | 計量が不安定です。 (Cấp liệu không ổn.) |
| 頻発 | Hinpatsu | Xảy ra liên tục / Thường xuyên | 不良が頻発しています。 (Khuyết tật xảy ra liên tục.) |
| 発生 | Hassei | Phát sinh / Xảy ra | バリが発生しました。 (Có phát sinh bave.) |
| 解消 | Kaishō | Giải quyết / Triệt tiêu | 不良が解消しました。 (Khuyết tật đã giải quyết.) |
| 傾向 | Keikō | Xu hướng | 寸法がプラス傾向です。 (Kích thước xu hướng dương/đại.) |
| ばらつき / 変動 | Baratsuki / Hendō | Dao động / Biến động | 重量のばらつきが大きい。 (Độ dao động trọng lượng lớn.) |
| 許容範囲内 | Kyoyō Han’inai | Trong phạm vi cho phép | 寸法は許容範囲内です。 (Kích thước trong công差.) |
| 規格外 / アウト | Kikaku Gai / Auto | Ngoài規格 / Out of spec | このロットは規格外です。 (Lô này out spec.) |
| 要確認 | Yō Kakunin | Cần xác nhận | 金型温度 要確認。 (Nhiệt độ khuôn cần check.) |
| 要対策 | Yō Taisaku | Cần đối phó | ガスベント 要対策。 (Gas vent cần xử lý.) |
| 完了 | Kanryō | Hoàn thành | セットアップ完了。 (Setup xong.) |
| 進行中 | Shinkōchū | Đang tiến hành | 金型交換 進行中。 (Đang đổi khuôn.) |
| 保留 | Horyū | Tạm hoãn / Hold | 判定 保留。 (Phán định hold chờ Kỹ sư.) |
9.3. Viết tắt & Mã Code Thường Gặp Trên Màn Hình Máy / Bản Vẽ / Báo Cáo
| Viết tắt | Tên đầy đủ (Nhật/Anh) | Nghĩa |
|---|---|---|
| I.M. / 射出 | Injection Molding / 射出成形 | Đúc nhựa |
| M/C / 機 | Machine / 成形機 | Máy đúc |
| Mold / 金型 | Mold / 金型 | Khuôn |
| Cav / キャビ | Cavity / キャビティ | Khuôn h lõi (Số lượng: 1 cav, 4 cav, 8 cav…) |
| Inj / 射出 | Injection / 射出 | Đúc |
| Hold / 保圧 | Holding Pressure / 保圧 | Giữ áp |
| Cool / 冷却 | Cooling / 冷却 | Làm nguội |
| Dos / 計量 | Dosage / Metering / 計量 | Cấp liệu |
| BP / 背圧 | Back Pressure / 背圧 | Áp lực lưng |
| VP / V-P | Velocity-Pressure Switch / V-P切替 | Chuyển tốc độ – áp lực |
| Cush / クッション | Cushion / クッション値 | Đệm (Cushion) |
| Temp / 温度 | Temperature / 温度 | Nhiệt độ |
| Prs / 圧力 | Pressure / 圧力 | Áp lực |
| Spd / 速度 | Speed / 速度 | Tốc độ |
| Pos / 位置 | Position / 位置 | Vị trí |
| Time / 時間 | Time / 時間 | Thời gian |
| Alm / アラーム | Alarm / アラーム | Báo động |
| Err / エラー | Error / エラー | Lỗi |
| PM / 定期保全 | Preventive Maintenance / 定期保全 | Bảo trì định kỳ |
| CM / 事後保全 | Corrective Maintenance / 事後保全 | Sửa chữa sau hỏng |
| QC / 品質管理 | Quality Control / 品質管理 | Kiểm soát chất lượng |
| QA / 品質保証 | Quality Assurance / 品質保証 | Đảm bảo chất lượng |
| FAI / 初品検査 | First Article Inspection / 初品検査 | Kiểm tra sản phẩm đầu tiên |
| OQC / 出荷検査 | Outgoing QC / 出荷検査 | Kiểm tra xuất hàng |
| IQC / 入荷検査 | Incoming QC / 入荷検査 | Kiểm tra nhập kho (Nguyên liệu) |
| IPQC / 工程内検査 | In-Process QC / 工程内検査 | Kiểm tra trong quá trình |
| NCR / 不適合報告 | Non-Conformance Report / 不適合報告書 | Báo cáo không đạt yêu cầu |
| CAR / 是正処置要求 | Corrective Action Request / 是正処置要求書 | Yêu cầu hành động chỉnh sửa |
| SDS / 安全データシート | Safety Data Sheet / 安全データシート | Bảng số liệu an toàn (MSDS cũ) |
| MSDS | Material Safety Data Sheet | (Cũ) Bảng số liệu an toàn vật liệu |
| TDS / 技術データシート | Technical Data Sheet / 技術データシート | Thông số kỹ thuật vật liệu |
| COA / 分析証明書 | Certificate of Analysis / 分析証明書 | Chứng nhận phân tích (Theo lô) |
| ROHS / ロス | Restriction of Hazardous Substances | Chỉ dẫn hạn chế chất độc hại |
| REACH / リーク | Registration, Evaluation, Authorisation of Chemicals | Quy định hóa chất EU |
| IMDS / アイエムディーエス | International Material Data System | Hệ thống dữ liệu vật liệu quốc tế (Ô tô) |
| PPAP / ピーパップ | Production Part Approval Process | Quy trình phê duyệt bộ phận |
| FMEA / エフメア | Failure Mode and Effects Analysis | Phân tích chế độ hỏng & ảnh hưởng |
| CPK / シーピーケー | Process Capability Index | Chỉ số khả năng quá trình |
| GRR / ジーワンダブルアール | Gage Repeatability & Reproducibility | Độ lặp & tái lập của thiết bị đo |
| SOP / エスオーピー | Standard Operating Procedure | Quy trình vận hành chuẩn |
| WI / ダブリューアイ | Work Instruction / 作業指示書 | Chỉ thị công việc (Chi tiết hơn SOP) |
| BOM / ビーオーエム | Bill of Materials / 部品表 | Danh sách vật tư (Bộ phận thành phẩm) |
PHẦN 10: LỘ TRÌNH HỌC TẬP VÀ ỨNG DỤNG HIỆU QUẢ CHO NĂM 2026
Việc ghi nhớ 2500+ từ vựng trên là không thể nếu chỉ học vẹt. Dưới đây là lộ trình thực chiến đã được kiểm chứng bởi nhiều kỹ sư Việt Nam thành công tại môi trường Nhật Bản.
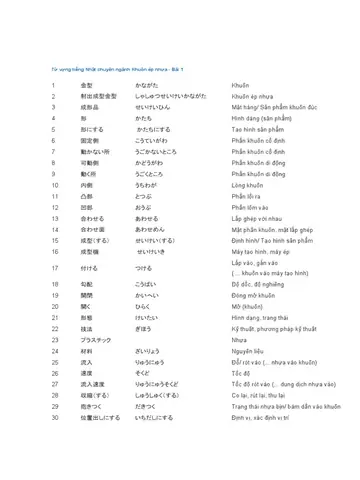
10.1. Chiến lược “Học theo quy trình” (Process-based Learning)
Đừng học theo bảng chữ cái (A-Z). Hãy học theo chảy vật liệu (Material Flow):
- Tuần 1-2: Vật liệu (Zairyō) & Sấy khô (Kansō). Hiểu tại sao phải sấy, điểm sương là gì.
- Tuần 3-4: Cấu tạo máy (Kizō) & Tên bộ phận. Mở manual máy (Sumitomo, Nissei, JSW, Fanuc, Toshiba, Engel, Arburg…) chỉ vào tên bộ phận.
- Tuần 5-8: Thông số kỹ thuật (Seikei Jōken). Mỗi ngày học 1 nhóm: Keiryō -> Shashutsu -> Hoatsu -> Reikyō. Thực hành trên máy: Thay đổi 1 tham số -> Quan sát kết quả -> Ghi log tiếng Nhật.
- Tuần 9-12: Khuôn (Kanagata) & Khuyết tật (Furyō). Học song song: Tên bộ phận khuôn <-> Khuyết tật liên quan. Ví dụ: Học Gate -> Học Jetting, Short, Gate vestige, Weld line.
- Tuần 13-16: Bảo trì (Hozen) & QC/QA. Học từ vựng PM, Check list, MSA, SPC, 8D Report.
- Liên tục: An toàn (Anzen) & 5S. Học khi làm KYT hàng ngày.
10.2. Kỹ thuật “Shadowing & Labeling” (Bám theo & Dán nhãn)
- Labeling (Dán nhãn): In từ vựng Kanji + Romaji + Việt ra giấy dán (sticker). Dán trực tiếp lên máy, lên khuôn, lên bảng điều khiển, lên hộp phụ tùng.
- Ví dụ: Dán “ノズル (Nozzle – Vòi)” lên nozzle. Dán “ガスベント (Gas Vent – Hơi thoát)” lên lỗ vent khuôn.
- Hiệu quả: Học “ngầm” mỗi khi đi qua, nhìn máy.
- Shadowing (Bám theo Kỹ sư Nhật/Leader): Khi có sự cố, thay khuôn, PM… hãy xin đi theo. Mang sổ tay. Nghe họ nói từ gì -> Ghi lại ngay -> Hỏi nghĩa -> Ôn lại tối hôm đó.
10.3. Xây dựng “Từ điển cá nhân” (My Dictionary) trên Excel/Notion/Anki
Cột bắt buộc: Kanji | Kana (Hiragana) | Romaji | Nghĩa Việt | Ngữ cảnh/Ví dụ | Nguồn (Manual máy/Bản vẽ/Báo cáo/Leader nói) | Tag (Machine/Mold/Defect/PM/QC/Safety).
- Sử dụng Anki (Spaced Repetition) để ôn tập dài hạn.
- Tag giúp lọc từ vựng theo chủ đề khi cần (VD: Lọc tag “Defect” khi viết báo cáo 8D).
10.4. Đọc tài liệu gốc (Primary Source) – Kỹ năng “Đọc chép” năm 2026
- Manual máy (取扱説明書): Không đọc bản dịch. Dùng Google Lens/OCR quét màn hình HMI hoặc trang PDF -> Dịch thuật ngữ chuyên ngành.
- Bản vẽ khuôn (金型図面): Học ký hiệu JIS: φ (Maru – Đường kính), R (Aru – Bán kính bo góc), C (Shī – Fase), 平行度 (Heikōdo – Độ song song), 直角度 (Chokkakudo – Độ vuông), 同軸度 (Dōjikudo – Độ đồng trục), 真円度 (Shinendo – Độ tròn), 真直度 (Shinchokudo – Độ thẳng), 粗さ (Arasa – Độ nhám Ra/Rz).
- Báo cáo 8D / PPAP / FMEA: Đọc các báo cáo cũ của công ty (Lessons learned). Đây là kho từ vựng “vàng” nhất.
10.5. Ứng dụng AI/Công cụ hỗ trợ (2026 Edition)
- ChatGPT/Claude/Gemini: Prompt: “Hãy đóng vai Kỹ sư đúc nhựa Nhật Bản. Giải thích thuật ngữ ‘バリ取り’ trong ngữ cảnh SMED, cho ví dụ câu nói thực tế xưởng.”
- Google Lens / DeepL / Papago: Quét màn hình HMI tiếng Nhật -> Dịch realtime.
- Text-to-Speech (TTS): Nghe phát âm chuẩn (Pitch accent) của các từ Kanji khó (VD: 計量 Keiryō vs 経理 Keiri – cùng đọc nhưng Kanji/nghĩa khác).
KẾT LUẬN: TỪ VỰNG LÀ CÔNG CỤ, KHÔNG PHẢI MỤC TIÊU
Bài viết đã tổng hợp hơn 2500 từ vựng, thuật ngữ, cụm từ, câu giao tiếp thực tế bao trùm toàn bộ vòng đời sản xuất đúc nhựa: từ Vật liệu (Zairyō), Máy (Seikeiki), Khuôn (Kanagata), Thông số (Seikei Jōken), Khuyết tật (Furyō), Bảo trì (Hozen), Chất lượng (Hinshitsu) cho đến An toàn (Anzen) và Môi trường (Kankyō), tất cả được cập nhật theo bối cảnh năm 2026 (Industry 4.0, Carbon Neutral, Smart Factory, TPM, Scientific Molding).
Tuy nhiên, từ vựng chỉ là “vũ khí”. Người chiến thắng là người biết “dùng vũ khí đó vào đúng lúc, đúng chỗ, đúng cách”.
- Một Operator giỏi không phải người thuộc lòng toàn bộ từ điển, mà là người nghe “Silver streak” -> Ngay lập tức nghĩ đến “Kansō (Sấy khô) / Roten (Điểm sương) / Suimodoshi (Hút ngược)” và hành động kiểm tra.
- Một Kỹ sư Process giỏi không phải người nói flow tiếng Nhật, mà là người viết báo cáo 8D dùng “Shin’in (Nguyên nhân gốc)”, “Zesei Shochi (Hành động chỉnh sửa)”, “Suihei Tenkai (Triển khai ngang)” chính xác, logic, khiến phía khách hàng Nhật tin tưởng duyệt ngay.
Hãy biến bài viết này thành sổ tay tra cứu (手帳 – Techō) trên bàn làm việc, trên điện thoại, hoặc in ra dán tại bộ phận Genba (現場 – Xưởng). Mỗi ngày học 5-10 từ mới trong ngữ cảnh thực tế, áp dụng ngay vào Hōkoku (Báo cáo), Kaizen (Cải thiện), KYT (An toàn).
Chúc bạn năm 2026 đạt được trình độ “Perapera” (Lưu loát) tiếng Nhật chuyên ngành, thăng tiến sự nghiệp và trở thành Chiến lược gia đúc nhựa (成形のスペシャリスト – Seikei no Supesharisuto) thực sự!
【付録:索引一覧 – Appendix: Index】 (Tóm tắt nhanh các Section để tra cứu)
- 基礎漢字 (Basic Kanji Logic)
- 原材料・乾燥 (Material & Drying)
- 成形機構造 (Machine Structure: Injection Unit / Clamping Unit / Control)
- 金型構造 (Mold Structure: Cavity/Core/Runner/Gate/Cooling/Ejection)
- 成形条件詳細 (Process Parameters: Metering/Injection/Holding/Cooling/Monitoring)
- 不良モード・解析 (Defects & Root Cause Analysis / 5Why/8D)
- 保全・メンテナンス (Maintenance: PM/PdM/CM/Spare Parts/Repair)
- 品質管理・検査 (QC/QA: IATF/SPC/MSA/PPAP/Measurement)
- 安全・環境 (Safety/Environment: KYT/LOTO/5S/Carbon Neutral)
- 実践会話集 (Genba Conversation: Shift Handover/Defect Alarm/PM/Trial)
- 動詞・形容詞・略語 (Verbs/Adjectives/Acronyms Quick Ref)
- 学習ロードマップ (Learning Roadmap 2026)